
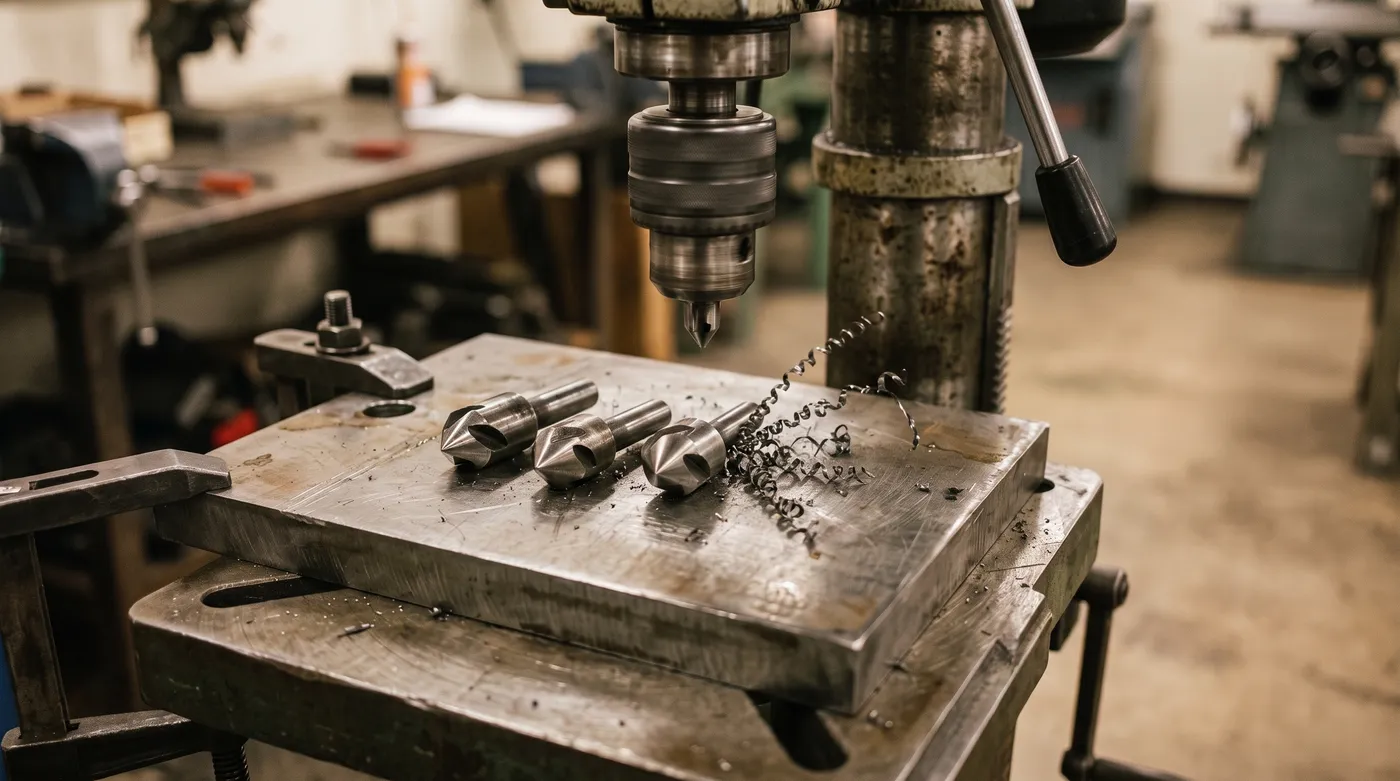
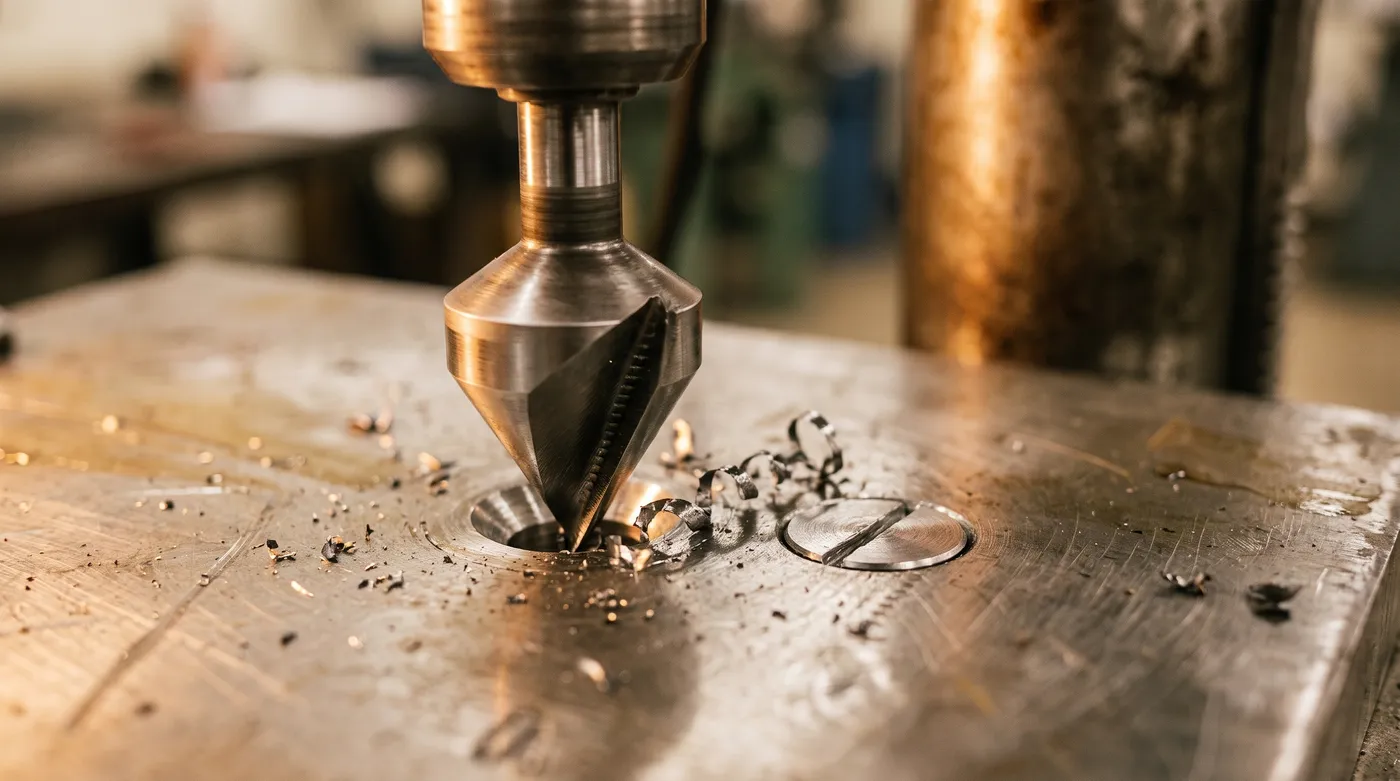
Un avellanador es una herramienta de corte cónica que abre un chaflán en la boca de un agujero ya perforado: sirve para alojar a ras la cabeza de un tornillo avellanado (cabeza plana) o para desbarbar, es decir, quitar la rebaba que deja la broca al perforar. No hace agujeros nuevos —eso lo hace la broca—, solo agranda y da forma cónica a la entrada de uno que ya existe. El ángulo del cono (60°, 82°, 90°, 100° o 120°) no es cosmético: depende del tornillo o la norma que sigas, y es la primera razón por la que un avellanado "no cierra bien".
¿Qué es un avellanador y para qué sirve?
En el taller, "avellanar" es el paso que va después de barrenar (perforar) y antes de roscar o ensamblar. El avellanador —a veces llamado countersink en catálogos de importación— entra al agujero ya hecho y corta un chaflán cónico en su boca. Ese chaflán cumple una de dos funciones:
- Alojar la cabeza de un tornillo avellanado para que quede a ras (o casi a ras) de la superficie, sin sobresalir.
- Desbarbar el agujero: quitar la rebaba metálica filosa que deja cualquier broca al perforar, aunque no vaya a llevar tornillo.
Se usa tanto en producción en CNC como en banco, ensamble o mantenimiento. El acabado depende de tres cosas: el ángulo correcto, el número de filos de la herramienta y la velocidad a la que se trabaja —los tres puntos que la mayoría de las fichas de producto no explican y que cubrimos abajo.
Consulta el catálogo de avellanadores HSS en 82° y 90° que manejamos en HERCAN, listos para cotizar por pieza o por volumen ver avellanadores »
Avellanador, avellanado y lamado (caja): la confusión que sale cara
Estos tres términos se mezclan todo el tiempo en el taller, y confundirlos significa maquinar la pieza equivocada:
- Avellanador → la herramienta. Corte cónico.
- Avellanado → el resultado (el chaflán ya hecho) o el tipo de tornillo cuya cabeza es cónica ("tornillo de cabeza avellanada").
- Lamado o caja (counterbore) → una operación distinta. Es un rebaje cilíndrico de fondo plano —no cónico— para tornillos de cabeza cilíndrica (Allen / hexágono interior) que necesitan quedar embebidos rectos. Se hace con una fresa de lamado, no con un avellanador.
Hay un tercer primo que también se presta a confusión: el escariador. No hace chaflán ni rebaje de ningún tipo; su trabajo es calibrar el diámetro final de un agujero recto ya existente, a una tolerancia fina. Muchos catálogos —el nuestro incluido— listan avellanadores y escariadores juntos bajo "perforación" porque ambos trabajan sobre un agujero ya barrenado, pero no sirven para lo mismo ni se parecen en el corte.
Regla rápida: si la cabeza del tornillo es plana y angulada, es avellanador. Si la cabeza es cilíndrica (tipo Allen) y necesita un fondo plano, es lamado. Si no hay tornillo de por medio y solo quieres ajustar el diámetro del agujero, es escariador.
La tabla que nadie junta: qué ángulo de avellanador usar según la aplicación
Esta es la pregunta que más se repite y la que ningún catálogo responde de un vistazo. El ángulo del avellanador debe coincidir con el ángulo de la cabeza del tornillo (o con el estándar de la industria en la que trabajas), no es una preferencia estética:
| Ángulo | Aplicación / tipo de tornillo | Contexto o norma típica | Nota práctica |
|---|---|---|---|
| 60° | Desbarbado general de agujeros, sin tornillo de por medio | Uso universal de taller | El más "genérico": no está atado a ninguna norma de tornillería, solo a quitar rebaba |
| 82° | Tornillos de cabeza plana en pulgada (UNC/UNF) | Tornillería americana / ANSI, común en equipo importado de EE. UU. | Es el que trae la mayoría de las brocas combinadas broca-avellanador en pulgada |
| 90° | Tornillos de cabeza plana métrica | Tornillería métrica DIN/ISO (como DIN 963/965), la más común en México | Es el ángulo por defecto en la mayoría del catálogo métrico que se vende aquí |
| 100° | Tornillos y remaches avellanados aeronáuticos | Aeroespacial (normas tipo NAS/MS), lámina delgada de aviación | Ángulo más obtuso, pensado para no debilitar lámina delgada |
| 120° | Remaches en lámina gruesa, tornillo autoperforante | Remachado y trabajo en lámina industrial | Chaflán más abierto y somero, para no rebajar de más el material alrededor |
¿Cómo confirmas cuál te toca? Mide el ángulo de la cabeza del tornillo con un calibrador de ángulos o compáralo contra la ficha del fabricante, y siempre haz una pieza de prueba en material de desecho antes de correr el lote completo. Un avellanado a 82° en un tornillo métrico (90°) deja la cabeza sobresaliendo apenas, pero suficiente para que no cierre a ras.
Antes de avellanar necesitas el agujero piloto correcto: revisa diámetros y brocas en nuestra categoría de perforación ver perforación »
Tipos de avellanador: cómo elegir el correcto para tu taller
Por número de filos
Un avellanador de un solo filo corta más agresivo y rápido, pero es el que más vibra y el que más rebaba deja si no se controla el avance. Los de tres filos son el estándar más vendido: buen balance entre acabado y velocidad. Los de múltiples filos dan el mejor acabado y menos vibración, ideales para producción en serie donde el acabado tiene que ser parejo pieza tras pieza.
Zero-flute (sin flauta)
Es un tipo especial sin los filos tradicionales: la geometría de corte va en el borde, no en canales profundos. Se usa mucho en aluminio y plásticos porque reduce el traqueteo y evita esas marcas en forma de estrella o polígono que deja un avellanador convencional cuando vibra.
Fijo o con piloto intercambiable
El avellanador fijo es una sola pieza sólida. El de piloto intercambiable trae una guía cilíndrica desmontable que entra primero al agujero y centra la herramienta automáticamente antes de que el cono empiece a cortar —muy útil cuando el agujero piloto no quedó perfectamente perpendicular.
Manual o para máquina/CNC
Para campo, mantenimiento o ensamble rápido existen versiones con mango tipo desarmador o de matraca, que no necesitan taladro. Para producción se usan versiones de vástago recto que se montan en portabrocas, prensa taladradora o centro de maquinado, con control real de RPM y avance.
Material: HSS, HSS-Co o carburo
HSS (acero rápido) cubre el uso general en acero al carbón, es el más económico. HSS-Co (con cobalto) aguanta mejor el calor en inoxidables y aceros más duros. Carburo sólido es la opción para producción alta en CNC o materiales abrasivos: dura más filo, pero es más frágil ante un golpe o una mala alineación.
Cómo usar un avellanador sin arruinar la pieza
- Baja la RPM. Como referencia, usa entre un tercio y la mitad de la velocidad que usarías para una broca del mismo diámetro en ese material —avellanar siempre va más lento que perforar.
- Avance suave y constante. Deja que la herramienta corte; forzarla no acelera el trabajo, solo genera vibración y calienta el filo de más.
- Sujeta bien la pieza. Cualquier holgura se traduce en un agujero ovalado o en un chaflán descentrado.
- Prueba antes del lote. Corre una pieza de desecho para confirmar ángulo y profundidad antes de avellanar 200 piezas iguales.
- En CNC, programa una pequeña pausa (dwell) al llegar a la profundidad final para que el chaflán salga limpio y sin marca de arrastre.
Errores comunes al avellanar (y cómo evitarlos)
- RPM demasiado alta: genera facetas o traqueteo (el chaflán sale con marcas tipo polígono en vez de un cono liso) y gasta el filo antes de tiempo.
- Ángulo equivocado para el tornillo: usar 82° en un tornillo métrico (90°) o viceversa deja la cabeza sobresaliendo o hundida, nunca a ras.
- Diámetro de avellanado mal calculado: si es insuficiente, la cabeza golpea; si es excesivo, el tornillo pierde sujeción o queda flojo dentro del chaflán.
- Avance agresivo o herramienta desafilada: en vez de cortar, la herramienta arrastra el material y deja más rebaba de la que quita.
- No ajustar RPM/avance entre materiales: lo que funciona en acero puede "embarrar" (soldar viruta al filo) en aluminio si se va muy rápido sin lubricante de corte.
- No fijar bien la pieza: la causa más común de un agujero ovalado o un chaflán descentrado en trabajo manual.
Cuándo avellanar: la secuencia correcta de maquinado
El avellanado casi nunca va solo. La secuencia típica es: barrenar (broca) → avellanar o lamar → roscar, si aplica. Si el agujero piloto no quedó bien perforado —mal centrado, diámetro incorrecto o con rebaba excesiva—, el avellanado tampoco va a salir parejo, sin importar qué tan buena sea la herramienta que uses después.
Si el problema empieza desde la broca, arranca por ahí: cómo elegir la broca correcta antes de avellanar ver guía de brocas »
Preguntas frecuentes
¿Para qué sirve un avellanador?
Un avellanador abre un chaflán cónico en la boca de un agujero ya perforado. Sirve para dos cosas: alojar a ras la cabeza de un tornillo avellanado (cabeza plana) y desbarbar, es decir, quitar la rebaba metálica que deja la broca al perforar, antes de roscar o ensamblar la pieza.
¿Cuál es la diferencia entre avellanador, avellanado y lamado (caja)?
Avellanador es la herramienta; avellanado es el resultado cónico que deja, o el tipo de tornillo con cabeza en ángulo. El lamado (o caja, counterbore) es distinto: un rebaje cilíndrico de fondo plano para tornillos de cabeza Allen embebida, y se hace con una fresa de lamado, no con un avellanador.
¿Qué ángulo de avellanador se usa para remaches o piezas aeronáuticas?
Para remachado y aviación se usan ángulos más abiertos que la tornillería común: 100° es el estándar en tornillos y remaches aeronáuticos (normas NAS/MS), pensado para lámina delgada, y 120° se usa en remaches de lámina más gruesa donde no conviene rebajar tanto el material alrededor del agujero.
¿A qué RPM se debe avellanar para que no vibre (traqueteo)?
Más lento que al taladrar: como referencia práctica, usa entre un tercio y la mitad de la RPM que usarías para una broca del mismo diámetro en ese material. El traqueteo casi siempre es RPM alta con avance débil; baja la velocidad, mantén un avance firme y constante, y sujeta bien la pieza.
¿Se puede usar una broca en vez de un avellanador para desbarbar?
Se puede en una emergencia, girándola a mano para pasar la rebaba, pero no es lo recomendable: la broca no tiene el ángulo ni la geometría de corte para un chaflán parejo y puede marcar o descentrar el agujero. Para trabajo repetido, un avellanador de 82° o 90° da un acabado consistente.
¿Qué material de avellanador conviene: HSS, HSS-Co o carburo?
Para acero al carbón y uso general, HSS es suficiente y el más económico. Si maquinas mucho inoxidable o material más duro, el HSS-Co (cobalto) aguanta mejor el calor. Para producción alta en CNC o materiales abrasivos, el carburo sólido dura más, aunque es más frágil ante un golpe o desalineación.
Conclusión
El avellanador es una herramienta simple en apariencia, pero el ángulo, el número de filos y la velocidad de corte son los que deciden si el tornillo queda a ras o si el agujero termina marcado. La tabla de ángulos —60°, 82°, 90°, 100° y 120°— es la referencia que la mayoría de los catálogos no te dan de un vistazo; guárdala para tu próximo proyecto.
¿Necesitas avellanadores HSS, HSS-Co o de carburo para tu taller? Cotiza por pieza o por volumen con HERCAN, distribución B2B y B2C en México solicitar cotización »