
Un buril es la herramienta de corte de un solo filo que se monta en el torno para arrancar viruta de una pieza en rotación: mientras la pieza gira sobre su eje, el buril avanza y va quitando material hasta dejar el diámetro, la cara o el perfil que pide el plano. También se le conoce como cuchilla de torno, y elegir bien —tipo, ángulo y material— es lo que separa una pieza dentro de tolerancia de un desperdicio de barra y tiempo de máquina.
Si llegaste buscando el buril de grabado a mano para madera, piedra o joyería, es una herramienta distinta: esta guía es sobre el buril industrial de torno, convencional o CNC.
¿Qué es un buril y para qué sirve?
Un buril consta de dos partes: el cuerpo o mango, que se sujeta en la torreta portaherramientas, y la cabeza de corte, donde está el filo que realmente trabaja la pieza. A diferencia de una fresa o una broca —que cortan con varios filos girando—, el buril permanece fijo en la herramienta mientras es la pieza la que gira; por eso se le llama herramienta monofilo o de corte único.
En el taller, el buril sirve para prácticamente cualquier operación de torneado: cilindrar (dar diámetro exterior), refrentar (dejar plana la cara), ranurar, tronzar (cortar la pieza), roscar y mandrinar (agrandar o terminar un barreno interior). Qué tan bien salga cada una depende de que el buril tenga la forma, el ángulo y el material adecuados para esa operación específica —de eso trata el resto de esta guía.
Buril derecho o izquierdo: cómo distinguirlos
Visto desde arriba, con la punta apuntando hacia ti y la cara de ataque hacia arriba: si el filo activo queda del lado derecho, es un buril derecho, pensado para avanzar hacia el plato (cortes de derecha a izquierda); si el filo queda del lado izquierdo, es un buril izquierdo, pensado para avanzar hacia el contrapunto. La mayoría del cilindrado general en tornos convencionales en México se hace con buril derecho, pero cuando un hombro o un plato de mordazas grandes bloquea el acceso por ese lado, el izquierdo resuelve el corte sin tener que voltear la pieza.
¿Buscas buriles listos para montar en tu torno? Revisa el catálogo de buriles o explora toda la categoría de torneado de Hercan.
Tipos de buril según la operación (con tabla comparativa)
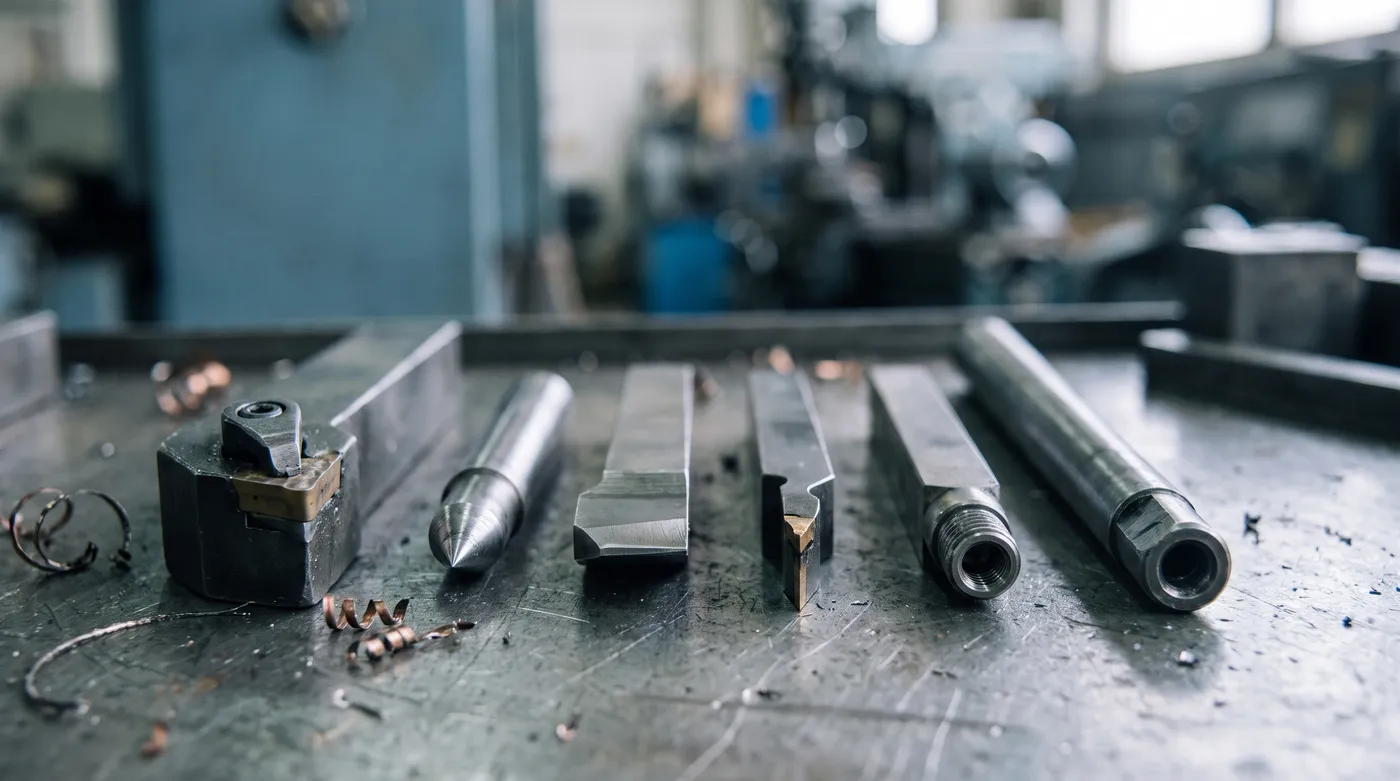
La forma de la punta y el ángulo con que está afilado un buril no son casualidad: cada operación de torneado necesita una geometría distinta para trabajar bien. Ésta es la clasificación completa, incluyendo el mandrinado interior, que la mayoría de las guías omite:
| Tipo de buril | Operación | Forma / geometría típica | Ángulo orientativo | Nota práctica |
|---|---|---|---|---|
| Recto de desbaste | Desbaste / cilindrado grueso | Punta robusta, radio de punta amplio | Ángulo de posición ~45-60° | Prioriza resistencia del filo; aguanta pasadas profundas y avance alto |
| Recto de acabado | Acabado / cilindrado fino | Radio de punta pequeño, filo agudo y pulido | Ángulo de posición ~90-95° | Pasadas ligeras y avance fino para buen acabado superficial |
| Refrentador | Refrentado (caras) | Filo orientado para trabajar del centro hacia afuera | Ángulo de punta ~55-72° | Evita dejar rebaba o pip sin cortar justo en el centro |
| Tronzador / ranurador | Tronzado y ranurado | Hoja delgada tipo cuchilla | Ancho de hoja 1.5-6 mm | El más propenso a vibrar; reduce velocidad y usa refrigerante |
| Roscador | Roscado externo o interno | Punta afilada al ángulo exacto del perfil de rosca | 60° métrica, 55° Whitworth | El ángulo debe coincidir con la norma y el paso de la rosca |
| Barra de mandrinar | Mandrinado (interior) | Vástago largo y delgado con el filo en la punta | Ángulo de posición ~90-95° | A mayor voladizo dentro del barreno, mayor riesgo de vibración |
| Redondo / de forma | Copiado y perfiles cóncavos | Punta con radio grande o perfil curvo | Radio según el perfil que pide el plano | También sirve para aliviar esquinas y hacer transiciones suaves |
Geometría del buril: los ángulos que determinan el corte
Todo buril, sin importar el material del que esté hecho, corta bien o mal según tres ángulos que se miden en la cabeza de corte. Los tres suman 90° en el plano de referencia: si abres uno, necesariamente achicas otro.
Ángulo de ataque (o de desprendimiento)
Es la inclinación de la cara por donde sale la viruta. Un ángulo positivo y abierto (14° a 20° es común en HSS para acero) facilita que la viruta salga con menos esfuerzo, pero deja un filo más delgado y frágil. Por eso el carburo y los insertos suelen trabajar con ángulos más cerrados o incluso negativos: sacrifican "filo cómodo" a cambio de un borde de corte mucho más resistente al impacto.
Ángulo de incidencia (o de alivio)
Es el espacio libre entre la cara posterior del buril y la superficie ya maquinada. Sin suficiente incidencia (normalmente 6° a 8°), el buril roza en vez de cortar: se calienta, pierde filo antes de tiempo y deja mal acabado. Con demasiada incidencia, el filo pierde soporte y se astilla.
Ángulo de filo
Es lo que queda entre los dos anteriores: el "grosor" real de la cuña que hace el corte. Buriles para materiales duros o para desbaste necesitan un ángulo de filo más grande (más metal detrás del borde cortante); los de acabado en materiales blandos pueden trabajar con un filo más delgado y agudo.
La altura al centro: el detalle que arruina más piezas de las que parece
La punta del buril tiene que quedar exactamente a la altura del eje de rotación de la pieza. Si queda arriba del centro, el ángulo de incidencia efectivo se reduce y el buril empieza a rozar en vez de cortar. Si queda abajo, el ángulo de ataque efectivo cambia, la herramienta tiende a "clavarse" y en un refrentado puede dejar un pivote de material sin cortar justo en el centro —o de plano quebrar la punta. Se ajusta con la punta del contrapunto como referencia o con un calibrador de altura; es gratis y toma un minuto, así que no hay pretexto para saltárselo.
Material del buril: HSS, carburo soldado o inserto intercambiable
El material define qué tan rápido puedes cortar, qué tan seguido tienes que afilar y cuánto te cuesta cada pieza al final. Los tres conviven en el taller mexicano, pero cada uno tiene su lugar.
HSS (acero rápido)
Tenaz, económico y fácil de reafilar con una esmeriladora normal. Aguanta bien los golpes e interrupciones del corte, por lo que sigue siendo la primera opción para trabajo de mantenimiento, piezas unitarias, aluminio, latón y talleres sin volumen suficiente para justificar carburo. Su límite es la velocidad de corte: a temperaturas altas pierde dureza y el filo se cae rápido.
Carburo soldado
Una pastilla de carburo de tungsteno soldada sobre un cuerpo de acero. Corta más rápido que el HSS y aguanta más calor, a cambio de ser más frágil ante un golpe o una vibración fuerte. Reafilarlo ya requiere piedra de diamante, no una esmeriladora cualquiera —una limitante real para talleres pequeños.
Portaherramientas con inserto intercambiable
En vez de afilar, cambias la plaquita. Es el estándar en producción en serie y en CNC: geometría idéntica cada vez, cero tiempo de máquina parado por afilado, y catálogo de insertos bajo designación ISO (como CNMG, DNMG o VNMG) que te deja elegir grado y rompevirutas exacto para cada material. El costo por plaquita es mayor que reafilar un buril de HSS, pero en volumen sale más barato por pieza terminada.
De buril soldado a portaherramientas con inserto: la transición natural
Es la migración que hace casi todo taller que crece: mientras el trabajo es de piezas sueltas o mantenimiento, un juego de buriles de HSS o carburo soldado resuelve bien y sin inversión grande. En cuanto el volumen sube o entra una máquina CNC, cambiar de placa cuesta segundos y no exige parar a afilar ni perder la geometría original —ahí es donde el portaherramientas con inserto se paga solo.
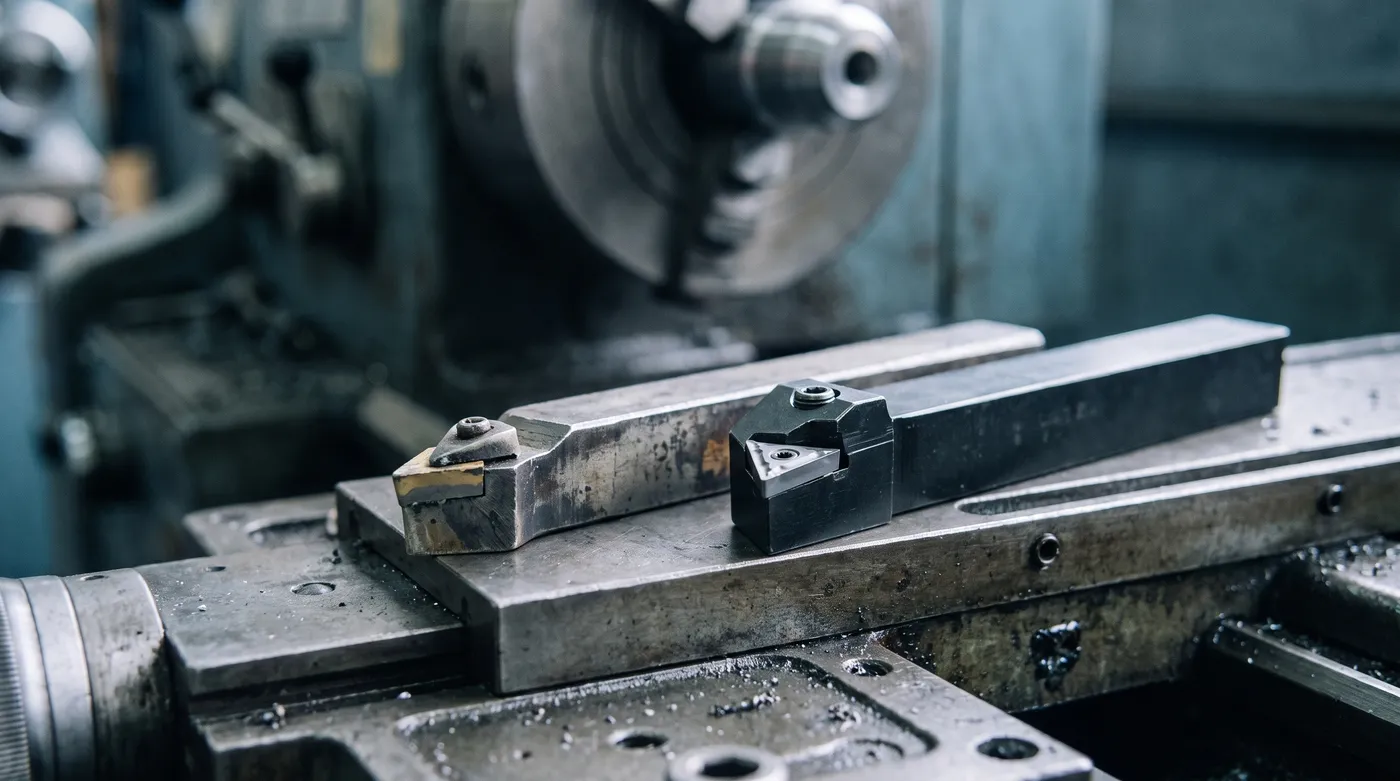
¿Tu taller ya trabaja en producción o CNC? Da el salto a portaherramientas con inserto intercambiable: mismo cuerpo, plaquita nueva cada vez que se gasta.
Errores comunes al usar un buril (y cómo evitarlos)
- Altura de centro mal ajustada. Es el error más común y el más fácil de evitar: verifica la altura contra la punta del contrapunto antes de arrancar, no a ojo.
- Ángulos mal afilados o "quemados" al esmerilar. Afilar en seco y sin enfriar recalienta el filo de HSS y le baja la dureza aunque se vea bien a simple vista; moja la piedra o enfría por pasadas cortas.
- Voladizo (salida) demasiado largo. Entre más sobresale el buril de la torreta, más flexiona y más vibra: el resultado es mal acabado, "traqueteo" audible y, en el peor caso, la punta se rompe. Como regla práctica, saca solo lo necesario para librar la pieza.
- Buril equivocado para la operación. Usar un buril de desbaste para dar acabado (o al revés) da mal resultado sin importar qué tan bien esté afilado: la geometría de punta ya está pensada para otra cosa.
- Cortar en seco cuando el material lo pide. Aceros inoxidables y aleaciones que generan mucho calor necesitan refrigerante; sin él, el filo se desgasta rápido y la pieza puede dilatarse fuera de tolerancia.
¿Vas a equipar un torno nuevo o resurtir el área de maquinados? Pide tu cotización con la lista completa de buriles, insertos y portaherramientas —Hercan cotiza por SKU o por proyecto.
Preguntas frecuentes
¿Qué es un buril y para qué sirve?
Un buril es la herramienta de corte de un solo filo que se monta en el portaherramientas del torno para arrancar viruta de una pieza en rotación. Sirve para dar forma, diámetro y acabado a piezas cilíndricas: cilindrar, refrentar, ranurar, roscar o mandrinar, según la geometría y el material con que esté fabricado.
¿Qué son los buriles?
Los buriles son una familia de herramientas monofilo para torno, agrupadas según la operación que realizan y el material del que están hechos. Existen buriles rectos para desbaste y acabado, redondos para copiado, tronzadores para cortar o ranurar, roscadores con la punta afilada al ángulo de la rosca, y barras para mandrinar interiores.
¿Para qué sirve el buril?
En la práctica, el buril sirve para casi todo lo que pasa en el torno: desbastar material sobrante a alta velocidad, dar el acabado final a un diámetro, refrentar la cara de la pieza, cortarla o hacerle ranuras, cortar cuerdas de tornillo y agrandar o terminar un barreno ya existente.
¿De qué están hechos los buriles?
La mayoría se fabrica en acero rápido (HSS), sólido y fácil de reafilar en el taller; en carburo de tungsteno soldado sobre un cuerpo de acero, para cortar más rápido y aguantar más calor; o como portaherramientas de acero que sostienen un inserto intercambiable de carburo, la opción más usada hoy en producción y CNC.
¿Cómo se pronuncia "buril"?
Buril se pronuncia bu-RIL, con la fuerza de voz en la última sílaba. Por eso no lleva tilde: las palabras agudas solo se acentúan por escrito cuando terminan en "n", "s" o vocal, y "buril" termina en "l". El plural, buriles, tampoco lleva acento gráfico.
Conclusión
Elegir el buril correcto es cuestión de responder tres preguntas en orden: qué operación vas a hacer (eso define el tipo y la geometría), qué material vas a maquinar (eso define el ángulo y el recubrimiento) y cuánto volumen vas a producir (eso define si te conviene HSS, carburo soldado o un portaherramientas con inserto). Acertar en los tres ahorra tiempo de máquina, alarga la vida de la herramienta y evita piezas fuera de tolerancia. En Hercan encuentras buriles, insertos y portaherramientas de Iscar y Toolmex con la ficha técnica completa por SKU, para que la decisión la tomes con datos y no a prueba y error.
¿Ya sabes qué buriles necesita tu torno? Solicita tu cotización con Hercan y recíbela con precio, existencia y tiempo de entrega por pieza, caja o juego.