
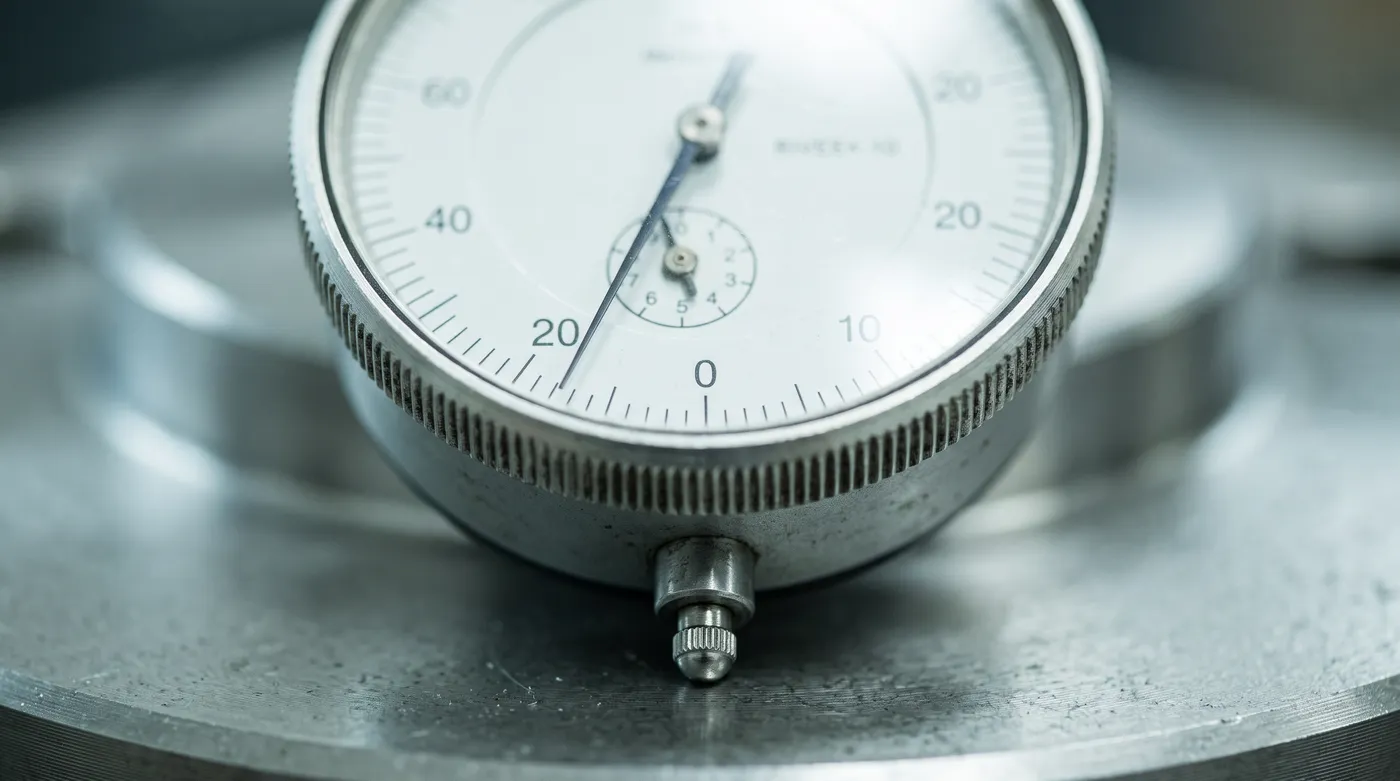
Un indicador de carátula —también llamado comparador de carátula o reloj comparador— es un instrumento de medición que no entrega una medida absoluta como un calibrador vernier o un micrómetro, sino variaciones y desviaciones mínimas respecto a una referencia: qué tan redondo gira un eje, qué tan plana quedó una cara o qué tan alineada está una mordaza en la fresadora. Con una resolución típica de 0.01 mm (hasta 0.001 mm en los modelos de precisión), es la herramienta que un maquinista usa para poner en cero una pieza antes de maquinar y para verificar concentricidad, planitud, paralelismo y alineación en torno, fresadora y banco de control de calidad.
¿Qué es un indicador de carátula y para qué sirve?
A diferencia de un instrumento de medición directa —que entrega una lectura absoluta en milímetros o pulgadas—, el indicador de carátula es un instrumento comparador: transforma el desplazamiento lineal de un palpador en el giro de una aguja sobre una carátula graduada. Tú fijas un punto de referencia (el “cero”), desplazas la pieza o el instrumento a lo largo de una trayectoria, y lees directamente cuánto se desvió esa posición respecto al punto de partida.
Por eso, en un taller de manufactura su función principal no es responder “¿cuánto mide esta pieza?”, sino verificar qué tan uniforme, redonda, plana o alineada está: inspección de tolerancias geométricas (GD&T), control de calidad en línea de producción, y centrado o nivelación de piezas antes de un maquinado de precisión en CNC.
Indicador, comparador de carátula y reloj comparador: ¿son el mismo instrumento?
Sí. En los talleres mexicanos los tres nombres se usan de forma indistinta para el mismo instrumento. “Indicador de carátula” es la traducción técnica de dial indicator; “comparador de carátula” resalta su función de comparación contra un patrón o cero de referencia; y “reloj comparador” es el nombre más común en piso de planta, por el parecido de su carátula circular graduada con un reloj. Esta guía usa los tres términos como sinónimos.
Partes de un indicador de carátula
Antes de calibrar o leer un indicador de carátula conviene identificar sus componentes principales:
- Carátula (dial): disco graduado, generalmente en incrementos de 0.01 mm o 0.001", sobre el que gira la aguja indicadora. Puede tener escala simétrica (por ejemplo -15 a +15) o continua (0 a 100).
- Palpador (contact point): la punta que hace contacto físico con la pieza. Transmite el movimiento al mecanismo interno de piñón-cremallera.
- Vástago (stem): el cuerpo cilíndrico —normalmente de 8 mm o 3/8"— que se sujeta al soporte o base magnética. Su diámetro estandarizado es lo que permite montar el indicador en cualquier soporte universal.
- Bisel giratorio (bezel): el aro que sostiene la carátula y que puedes girar libremente para alinear el cero de la escala con la posición de la aguja, sin mover el palpador.
- Limbo o contador de vueltas: una aguja secundaria, más pequeña, que cuenta las revoluciones completas de la aguja principal —indispensable para no perder la cuenta en desplazamientos mayores a una vuelta completa.
¿Buscas un indicador de carátula para tu taller? Consulta nuestro catálogo de indicadores de carátula, con opciones de base magnética y soporte incluidos.
Cómo leer un indicador de carátula: resolución y precisión
La resolución es el valor de cada división pequeña de la carátula —típicamente 0.01 mm en indicadores de uso general, aunque existen modelos de precisión con 0.001 mm (una micra) para inspección fina o metrología de laboratorio. En el sistema imperial, lo común es 0.001" en indicadores estándar y 0.0001" en los de alta precisión.
Para leer una medición:
- Fija el indicador en su soporte y precarga el palpador contra la pieza (entre 0.3 y 0.5 mm de recorrido inicial, nunca a tope de carrera).
- Gira el bisel para alinear el cero de la carátula con la posición actual de la aguja.
- Desplaza la pieza o el eje a lo largo de la trayectoria que quieres verificar (por ejemplo, una vuelta completa del husillo).
- Lee la desviación máxima: cada vuelta completa de la aguja principal equivale a un valor fijo (por ejemplo, 1 mm si la resolución es 0.01 mm en una carátula de 100 divisiones), y el limbo o contador de vueltas te dice cuántas vueltas completas se acumularon.
El resultado siempre es un diferencial (TIR, o Total Indicator Reading, o su mitad para la desviación real cuando mides concentricidad), no una medida absoluta.
Tipos de indicador de carátula
De carátula (analógico) vs. digital
El indicador de carátula o analógico usa un mecanismo mecánico de piñón-cremallera y lectura visual en la escala graduada; no requiere batería y es más resistente a golpes y a ambientes con refrigerante o viruta. El digital usa un sensor y pantalla LCD: elimina el error de paralaje al leer, permite poner a cero en cualquier punto con un botón, y en algunos modelos exporta datos (salida SPC) para control estadístico de proceso. La contrapartida es que depende de batería y es más sensible a golpes y líquidos.
Palpador vertical (de émbolo) vs. de palanca (lever / dial test)
El indicador de palpador vertical (plunger) mide en línea recta, perpendicular a la superficie, y es el más común para verificaciones generales de planitud o carrera en Z. El de palanca —también llamado lever o dial test indicator— tiene un brazo pivotante mucho más corto y compacto, ideal para espacios reducidos, medición en superficies laterales (como el interior de una ranura) o centrado de piezas cilíndricas en el torno. Su lectura debe corregirse por “error de coseno” cuando el brazo no queda paralelo a la dirección de medición.
Por rango de medición
Los rangos típicos van de 0–1 mm (o 0–5 mm) para indicadores de palanca compactos, hasta 0–10 mm, 0–25 mm o incluso 0–50 mm en indicadores de carátula de carrera larga. Elige el rango según el recorrido real que necesitas verificar, no el máximo disponible: un rango más corto suele tener mejor repetibilidad.
Cómo montar un indicador de carátula: base magnética y soporte
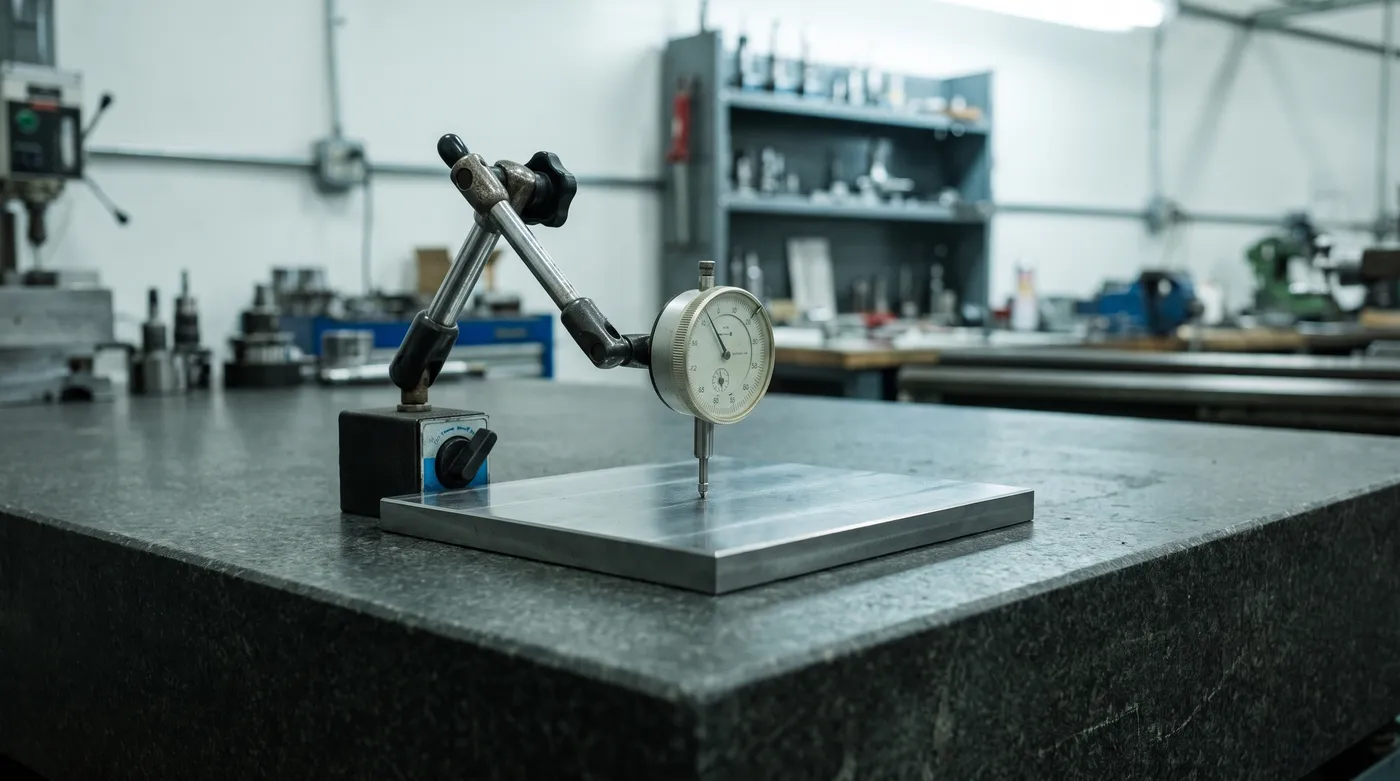
El indicador nunca se sostiene con la mano: requiere un montaje rígido para que la lectura sea confiable.
- Base magnética: se fija a la mesa de la fresadora, el carro del torno o cualquier superficie ferromagnética plana. Su fuerza de sujeción (comúnmente 60–80 kg) debe activarse solo cuando la base ya está en la posición final.
- Brazo articulado o soporte universal: conecta la base con el vástago del indicador y permite orientar el palpador en el ángulo correcto. Entre más corto y rígido quede el brazo, menor será la vibración y el error de lectura.
- Soporte fijo en portaherramientas o torreta: para centrado de piezas en el torno, algunos talleres montan el indicador directamente en un soporte que se sujeta al portainsertos.
Verifica siempre que el palpador quede lo más perpendicular posible a la superficie que vas a medir: un desalineamiento de 15° ya introduce un error de coseno cercano al 3% de la lectura.
Si el indicador de carátula no es la herramienta que necesitas para esta medición, revisa nuestras guías de cómo leer un calibrador vernier y cómo usar un micrómetro, o explora todo nuestro catálogo de instrumentos de medición.
Tabla de aplicaciones: qué medir y con qué resolución
Esta es la pregunta que más recibimos en Hercan: “¿qué indicador necesito para X aplicación?”. La siguiente tabla resume las aplicaciones más comunes en talleres de maquinado CNC y control de calidad, con la resolución y el tipo de indicador recomendado para cada una.
| Aplicación | Qué mide | Resolución recomendada | Rango típico | Tipo recomendado |
|---|---|---|---|---|
| Concentricidad de un eje o husillo | Variación radial del diámetro al girar la pieza sobre su eje | 0.01 mm (0.001 mm en precisión) | 0–5 mm | Carátula, palpador vertical, base magnética con soporte en V |
| Excentricidad de engranes, levas o cigüeñal | Desviación del centro real de rotación respecto al eje teórico | 0.01 mm | 0–10 mm | Carátula, montado entre centros |
| Planitud de una superficie | Variación de altura punto a punto sobre un plano de referencia | 0.001–0.01 mm | 0–1 mm | Digital o carátula de alta resolución |
| Paralelismo entre caras o ejes | Diferencia de distancia entre dos superficies o planos de referencia | 0.01 mm | 0–5 mm | Carátula estándar, palpador vertical |
| Alineación de mordaza o prensa en fresadora | Desviación de la quijada fija respecto al eje X de la mesa | 0.01 mm | 0–2 mm | Base magnética + palpador vertical |
| Centrado de pieza en el torno (setup) | Descentramiento del diámetro exterior respecto al eje del husillo | 0.01 mm | 0–5 mm | Carátula o palanca, soporte en portaherramientas |
| Medición en espacios reducidos o superficies laterales | Variaciones donde el palpador vertical no cabe (ranuras, interiores) | 0.01 mm (0.001 mm en modelos finos) | 0–1 mm | Palpador de palanca (lever / dial test) |
Errores comunes al usar un indicador de carátula
Precarga insuficiente o excesiva
Montar el palpador sin precarga (a cero exacto o casi a tope de carrera) hace que pierdas rango útil en una dirección y arriesgues golpear el mecanismo interno. Precarga entre 0.3 y 0.5 mm antes de poner el bisel en cero.
Palpador fuera de perpendicular
Si el palpador no queda perpendicular a la superficie (o, en los de palanca, si el brazo no queda paralelo a la dirección de medición), la lectura incluye un error de coseno: a mayor ángulo, mayor subestimación de la desviación real.
No verificar el cero en cada montaje
El cero no es una propiedad fija del instrumento: cambia cada vez que cambias de soporte, base o posición. Verifica el cero contra tu referencia (patrón, bloque, o la misma pieza en un punto conocido) antes de cada serie de mediciones.
Transportar el indicador con el husillo sin proteger
Golpear el palpador o guardar el indicador sin retraer el husillo desalinea el mecanismo de piñón-cremallera y lo descalibra de forma permanente. Usa siempre su estuche.
Confundir resolución con exactitud
Que la carátula tenga divisiones de 0.001 mm no garantiza que el instrumento sea exacto a esa cifra: la exactitud depende de la calibración, el desgaste del mecanismo y la rigidez del montaje. Para trabajo certificado, exige el certificado de calibración del instrumento.
Preguntas frecuentes
¿Para qué sirve un indicador de carátula?
Sirve para medir variaciones y desviaciones mínimas de una pieza respecto a una referencia, no para obtener una medida absoluta. En un taller CNC se usa para verificar concentricidad de ejes, planitud de superficies, paralelismo entre caras, y para centrar o alinear piezas antes de maquinar en torno o fresadora.
¿Es lo mismo un indicador de carátula, un comparador de carátula y un reloj comparador?
Sí, son el mismo instrumento. “Indicador de carátula” es el nombre técnico (traducción de dial indicator), “comparador de carátula” resalta su función de comparación contra un patrón, y “reloj comparador” es el término más usado en piso de taller por la forma circular de su carátula graduada.
¿Qué mide exactamente un reloj comparador?
Mide el desplazamiento lineal de su palpador y lo convierte en el giro de una aguja sobre una escala graduada. No entrega un valor absoluto de longitud, sino la diferencia entre dos posiciones: cuánto se movió, se hundió o se desvió la pieza respecto al punto donde pusiste el cero.
¿Cuál es la diferencia entre el palpador vertical y el de palanca (lever)?
El palpador vertical mide en línea recta perpendicular a la superficie y es el más común para uso general. El de palanca (lever o dial test) tiene un brazo pivotante corto, ideal para espacios reducidos o superficies laterales donde el vertical no entra, como el centrado de piezas cilíndricas en el torno.
¿Para qué se usa el indicador de carátula en el torno o la fresadora?
En el torno se usa principalmente para centrar piezas cilíndricas y verificar concentricidad respecto al husillo. En la fresadora se usa para alinear la mordaza o prensa con el eje X de la mesa, nivelar piezas y verificar el paralelismo de superficies antes de maquinar con tolerancias ajustadas.
¿Qué resolución y precisión tiene un indicador de carátula?
La resolución típica es de 0.01 mm (0.001" en modelos imperiales); los modelos de precisión llegan a 0.001 mm (una micra). La exactitud real depende de la calibración del instrumento, así que la resolución en la carátula no debe confundirse con la exactitud garantizada.
Conclusión
El indicador de carátula —sea que lo llames comparador de carátula o reloj comparador— es, junto con el calibrador vernier y el micrómetro, uno de los tres instrumentos que no pueden faltar en un taller de maquinado CNC. Su valor no está en decirte cuánto mide una pieza, sino en decirte qué tan uniforme, plana o alineada quedó: la diferencia entre una pieza dentro de tolerancia y un rechazo de calidad casi siempre se detecta con este instrumento.
¿Necesitas cotizar indicadores de carátula, bases magnéticas o soportes para tu taller? Solicita una cotización y te ayudamos a elegir la resolución y el tipo correctos según tu aplicación.