
Un disco de corte es un disco abrasivo delgado —entre 1.0 y 1.6 mm de grosor en las presentaciones más comunes— diseñado para seccionar metal, acero inoxidable, concreto o piedra con una amoladora o esmeriladora angular, trabajando siempre por el canto del disco y nunca de lado. Se diferencia del disco de desbaste, mucho más grueso (alrededor de 6 mm), hecho para arrancar material de una superficie apoyándolo lateralmente, y del disco flap, que combina abrasivo y respaldo flexible para dar acabado. Elegir el disco equivocado, o exceder su RPM máxima, es la causa más común de que un disco truene en pleno uso. Esta guía cubre qué disco usar según el material, las especificaciones que hay que revisar antes de comprar y las reglas de seguridad que no son opcionales.
¿Qué es un disco de corte y en qué se diferencia del desbaste y del flap?
Los tres se montan en la misma amoladora angular, pero cada uno está construido para un trabajo distinto. Confundirlos —o usar uno para la tarea del otro— es la razón número uno por la que un disco se rompe en el taller.
Disco de corte
Delgado (1.0-1.6 mm en la mayoría de las presentaciones para 4½" y 7"), diseñado para seccionar una pieza en dos partes trabajando siempre con el canto del disco, en línea recta y avanzando hacia el material. Su cuerpo delgado reduce la fricción y el calor, pero también lo hace frágil ante cualquier esfuerzo lateral.
Disco de desbaste
Notablemente más grueso (típicamente 6.0-6.4 mm) y reforzado para trabajar de lado contra la pieza: quitar rebabas, nivelar un cordón de soldadura, eliminar óxido o preparar una superficie. No corta limpio ni rápido — no es su función, y no debe usarse como sustituto de un disco de corte.
Disco flap (o de abanico)
Está formado por decenas de láminas de abrasivo traslapadas sobre un respaldo flexible. No corta ni desbasta de forma agresiva: da acabado, mezcla cordones de soldadura y prepara superficies para pintura con un resultado más uniforme que el desbaste tradicional.
Regla de seguridad que no es opcional: un disco de corte se usa únicamente con su canto (periferia). Nunca lo inclines para desbastar de lado — su cuerpo delgado no está reforzado para ese esfuerzo lateral y puede fracturarse y salir proyectado. Para desbastar, cambia a un disco de desbaste. Ve el catálogo completo de discos certificados en abrasivos Hercan »
Qué disco usar según el material (tabla de referencia)
El grano y el aglomerante del disco tienen que coincidir con lo que vas a cortar. Un disco para metal común en acero inoxidable, o un disco de metal en concreto, no solo rinde mal: es un riesgo de seguridad y de calidad de corte.
| Material a cortar | Disco recomendado (grano) | Grosor típico | Nota clave |
|---|---|---|---|
| Acero al carbón / metal común | Óxido de aluminio | 1.0-1.6 mm | El disco estándar de taller; el más económico y disponible. |
| Acero inoxidable (inox) | Circonio (óxido de aluminio-circonio) o cerámico, formulación libre de hierro, azufre y cloro | 1.0-1.6 mm | Usa siempre un disco marcado "INOX". Un disco de metal común contamina el inox con hierro y puede provocar corrosión bajo tensión, aunque no se note a simple vista. |
| Concreto, block, piedra | Carburo de silicio (económico) o diamante segmentado/turbo (mayor rendimiento) | 2.5-4.0 mm en abrasivo; el diamantado no se mide igual | Para volumen alto o concreto armado, el disco de diamante dura más y corta más rápido que el abrasivo. |
| Aluminio y no ferrosos | Disco específico antiembozo (a veces con cera o recubrimiento antiadherente) | 1.0-1.6 mm | Un disco de acero se "emboza" (se tapa) casi de inmediato con aluminio fundido y deja de cortar. |
| Acabado / preparación de superficie | Disco flap | No aplica (láminas) | No sustituye al desbaste agresivo, pero deja un acabado más parejo antes de pintar o soldar. |
Especificaciones que debes revisar antes de comprar
La caja dice mucho más que el diámetro. Antes de surtir a tu equipo o cotizar un lote, revisa estos cinco datos:
- Diámetro: 4½" (115 mm) y 7" (180 mm) para amoladora de mano; 9" (230 mm) para amoladoras grandes; 14" (355 mm) para tronzadoras y sierras estacionarias.
- Diámetro interior (buje): 7/8" (22.2 mm) es el estándar en discos de 4½", 7" y 9"; los de 14" para tronzadora suelen usar un buje distinto según la máquina — confírmalo antes de comprar.
- Grosor: corte fino 1.0-1.6 mm (hasta ~3.2 mm en algunos discos de 9" de trabajo pesado); desbaste 6.0-6.4 mm.
- RPM máxima: el dato más importante de la etiqueta. Nunca se debe exceder — ver la tabla de seguridad abajo.
- Grano y aglomerante: óxido de aluminio (metal), circonio o cerámico (inox), carburo de silicio o diamante (piedra/concreto); la mayoría son de aglomerante resinoide reforzado con fibra de vidrio, pensado para herramienta eléctrica portátil.
RPM máxima de referencia por diámetro
Estos valores corresponden a un disco estándar (tipo 27/41) con velocidad periférica de 80 m/s, la más común en el mercado. Siempre prevalece la cifra impresa en el disco y en la placa de la máquina: usa la menor de las dos, nunca un promedio entre ambas.
| Diámetro del disco | RPM máxima de referencia |
|---|---|
| 4½" (115 mm) | 13,300 RPM |
| 7" (180 mm) | 8,500 RPM |
| 9" (230 mm) | 6,600 RPM |
| 14" (355 mm) | 4,300 RPM |
Un disco girando por encima de su RPM máxima sufre fractura centrífuga: se rompe y proyecta fragmentos a alta velocidad. Es la causa de accidente más grave y, al mismo tiempo, más prevenible con esta herramienta.
Seguridad: reglas que no son opcionales
Antes de montar el disco
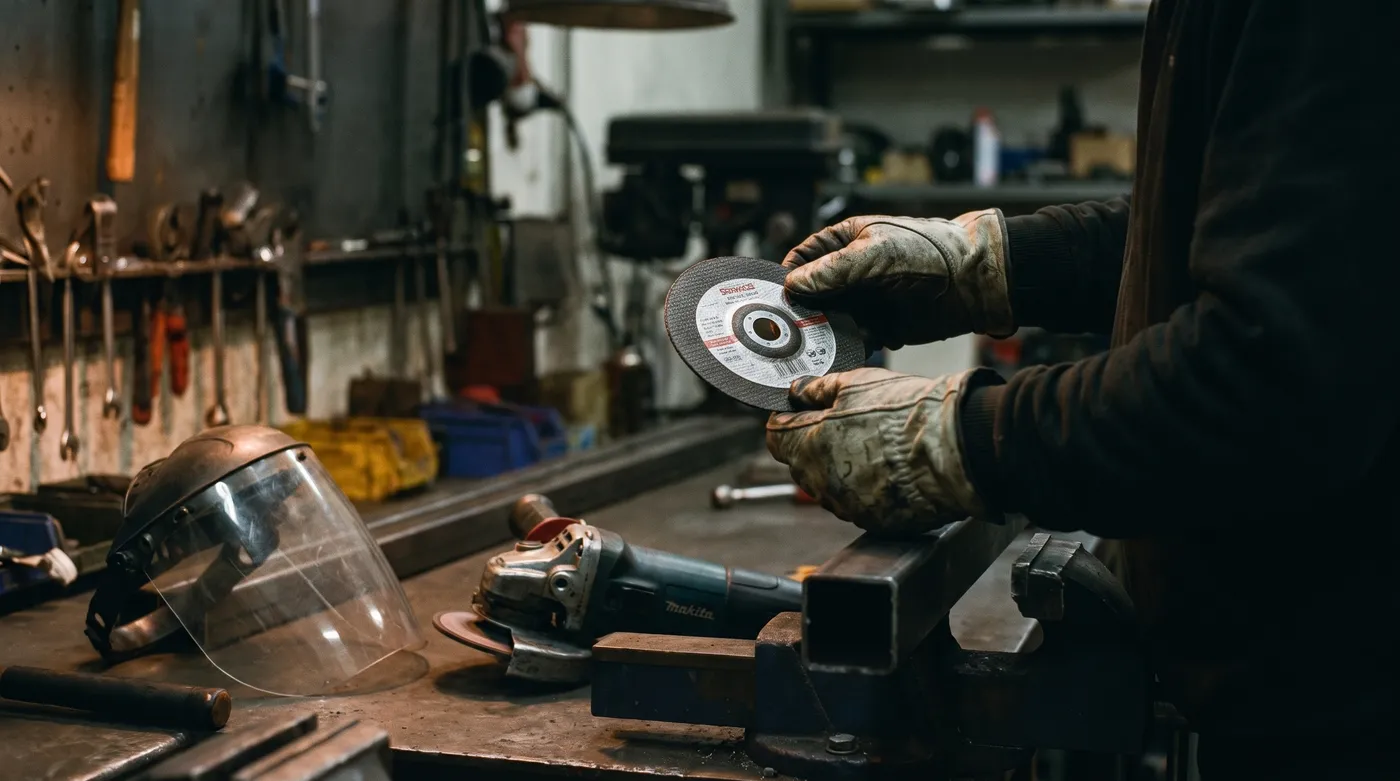
- Verifica que la RPM máxima del disco sea igual o mayor a la RPM de la amoladora. Si tu herramienta gira más rápido que el máximo marcado en el disco, ese disco no se puede usar en ella, sin excepción.
- Revisa la fecha de caducidad impresa en la etiqueta central (formato mes/año). Un disco de aglomerante resinoide tiene una vida de anaquel de referencia de alrededor de 3 años desde su fabricación, incluso sin usarse; los de aglomerante vitrificado o cerámico duran más. Un disco vencido puede fracturarse aunque se vea íntegro — no se usa.
- Inspecciona el disco: sin grietas, sin golpes, sin haberse caído al piso. Un disco con microfisuras puede verse perfecto y fallar bajo carga.
- Confirma que la guarda esté instalada y orientada hacia el operador. Nunca se retira "para que quepa mejor" — es el único freno físico si el disco truena.
Durante el corte
- Equipo de protección personal completo: careta facial (no solo lentes de seguridad — un disco que truena proyecta fragmentos, no solo chispas), guantes y protección auditiva y respiratoria si el corte es prolongado o en espacio cerrado.
- Párate a un lado del plano de giro del disco, nunca en línea con él. Si el disco falla, los fragmentos salen despedidos en el plano de rotación.
- Deja que el disco haga el trabajo: avanza en línea recta y sin forzar. Un corte torcido "pellizca" el disco contra el material — es la forma más común de que un disco de corte truene en campo.
- Nunca inclines el disco de corte para desbastar de canto. Cambia de disco si necesitas desbastar.
- Sujeta bien la pieza: una pieza que vibra o se mueve durante el corte también puede pellizcar el disco y provocar un rebote (kickback).
Cómo elegir el disco correcto (y los errores más comunes)
Con la tabla de materiales y las especificaciones de arriba, elegir se reduce a tres preguntas: ¿qué material vas a cortar?, ¿en qué máquina (diámetro y RPM)?, ¿corte limpio o desbaste? Aun así, estos son los errores que más se repiten en campo:
- Usar un disco de metal en concreto o piedra. El grano de óxido de aluminio no está pensado para materiales minerales: se desgasta de inmediato, se sobrecalienta y rinde muy poco frente a un disco de carburo de silicio o diamante.
- Exceder la RPM del disco "porque la amoladora es más potente". La potencia en watts de la herramienta no es el dato que importa — lo que importa es la velocidad de giro (RPM) contra el máximo marcado en el disco.
- Cortar torcido o forzando el avance. Si el disco se atora y el operador insiste, el disco truena. Hay que dejar que el disco corte a su ritmo.
- Usar un disco de corte para desbastar de lado. Es la causa más común de fractura por esfuerzo lateral en un disco que no está diseñado para eso.
- Ignorar el inox. Cortar acero inoxidable con un disco de metal común contamina la superficie con hierro; con el tiempo esa contaminación provoca corrosión, incluso en soldaduras críticas o equipo alimenticio y farmacéutico.
- Seguir usando un disco vencido o golpeado "porque todavía corta". Es el error más caro de todos: el riesgo no se ve hasta que el disco falla.
¿Vas a surtir varias sucursales, una obra o una línea de producción completa? Cotiza por volumen y te armamos el lote de discos de corte y desbaste que necesitas, con tiempos de entrega para proyecto. Solicita cotización »
Preguntas frecuentes
¿Para qué sirve el disco de corte?
Sirve para seccionar en dos partes materiales como metal, acero inoxidable, concreto o piedra, usando el canto delgado del disco montado en una amoladora angular. No está diseñado para desbastar ni para trabajar de lado.
¿Cuál es la diferencia entre un disco de corte y uno de desbaste?
El grosor y la forma de trabajarlos. El disco de corte es delgado (1.0-1.6 mm) y se usa solo con el canto, avanzando en línea recta. El disco de desbaste es mucho más grueso (6.0-6.4 mm) y reforzado para apoyarse de lado contra la pieza y arrancar material — rebabas, óxido, exceso de soldadura.
¿De qué están hechos los discos de corte?
De grano abrasivo (óxido de aluminio para metal común, circonio o cerámico para inoxidable, carburo de silicio para piedra) unido con un aglomerante, casi siempre resinoide, y reforzado con capas de fibra de vidrio para soportar el giro a alta velocidad de una herramienta eléctrica portátil.
¿Para qué sirve el disco de desbaste?
Para quitar material de una superficie: rebabas de corte o fundición, exceso de soldadura, óxido, o para preparar una pieza antes de pintarla o soldarla. Se apoya de lado contra el material, a diferencia del disco de corte.
¿De qué están hechos los discos para cortar concreto?
De carburo de silicio en la versión abrasiva económica, o con segmentos de diamante industrial —el abrasivo más duro que existe— en la versión de mayor rendimiento y duración, recomendada para concreto armado y trabajo de volumen.
¿Los discos de corte caducan?
Sí. Traen una fecha de caducidad impresa en la etiqueta central (mes y año). Un disco de aglomerante resinoide tiene una vida de referencia de alrededor de 3 años desde su fabricación, incluso guardado sin usar, porque el aglomerante se degrada con el tiempo. Un disco vencido no se debe montar, aunque se vea en buen estado.
Conclusión
Un disco de corte y un disco de desbaste no son intercambiables, y la diferencia no es cosmética: es de grosor, de construcción y de cómo se apoya el disco contra el material. Elige el grano correcto para tu material (óxido de aluminio para metal, circonio o cerámico libre de contaminantes para inox, carburo de silicio o diamante para concreto y piedra, antiembozo para aluminio), respeta siempre la RPM máxima —la del disco o la de tu máquina, la que sea menor— y revisa la fecha de caducidad antes de montarlo. Esas tres reglas evitan la gran mayoría de los accidentes con amoladora en un taller.
¿Necesitas surtir discos de corte y desbaste certificados para tu taller, obra o línea de producción? En Hercan cotizamos por volumen con tiempos de entrega para proyecto. Solicita tu cotización »