
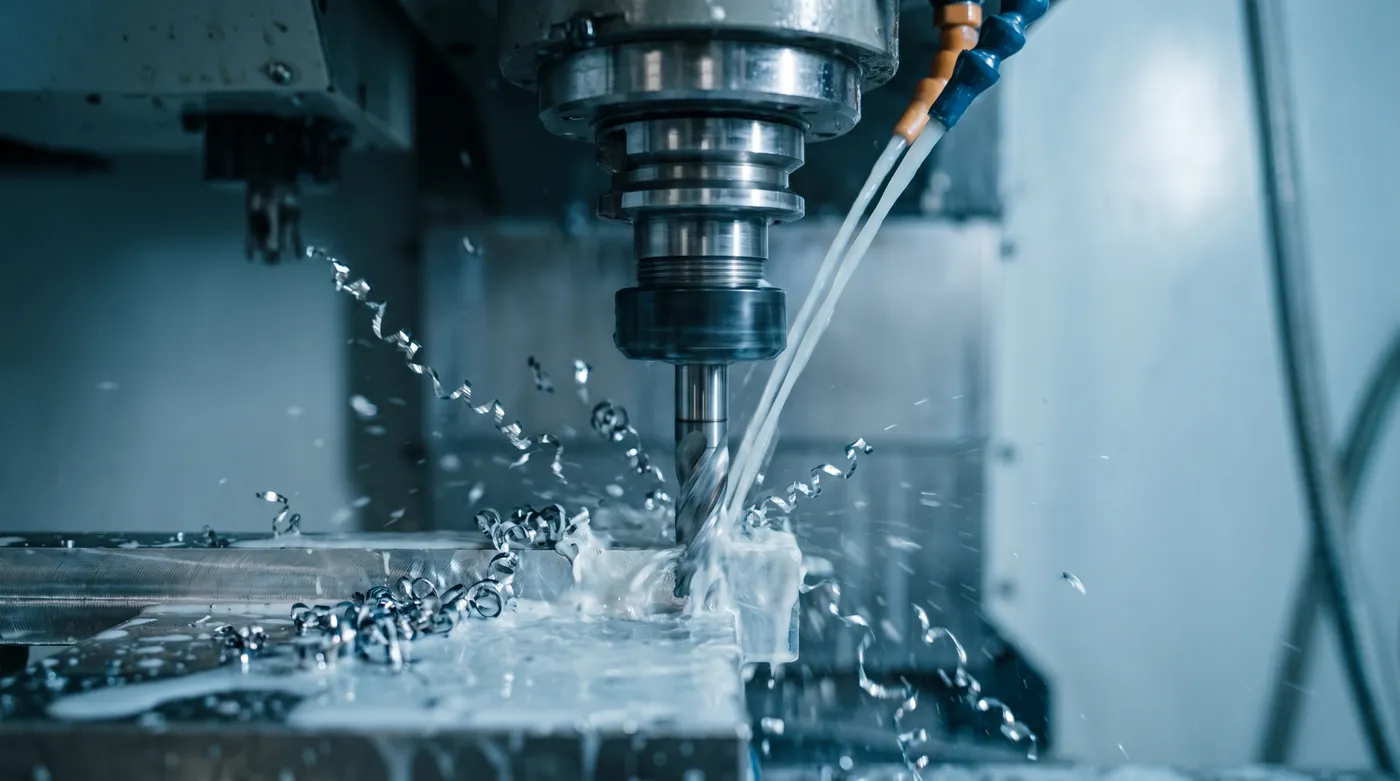
Una fresa de carburo — también llamada endmill o cortador vertical — es una herramienta rotativa de corte hecha de carburo de tungsteno (metal duro) que se monta en una fresadora o centro de maquinado CNC para desbastar, ranurar, contornear y perfilar piezas metálicas. No confundirla con la fresa dental del mismo nombre: aquí hablamos de la herramienta industrial para maquinar acero, aluminio, inoxidable y otros metales, no de instrumental de consultorio. Esta guía cubre tipos, número de flautas, recubrimientos y una tabla de parámetros de corte que no vas a encontrar junta en ningún otro sitio en español.
¿Qué es una fresa de carburo (endmill) y para qué sirve?
Una fresa de carburo integral se fabrica en una sola pieza de metal duro (a veces con mango de acero y solo la punta de carburo) y corta tanto por la periferia como, según el tipo, por la cara frontal. Eso la distingue de una broca —que solo corta axialmente— y le permite entrar al material y luego desplazarse lateralmente para generar geometrías completas.
Frente al acero rápido (HSS), el carburo de tungsteno ofrece mayor dureza en caliente y resistencia al desgaste, lo que permite velocidades de corte (Vc) varias veces más altas y mejor vida útil en producción CNC. El costo es mayor y la herramienta es más frágil ante el impacto, por lo que exige más rigidez en la sujeción y en la máquina.
- Ranurado: abrir canales cerrados o abiertos en la pieza.
- Contorneado: seguir un perfil 2D o 3D.
- Cajeado y perfilado: vaciar bolsas y cavidades.
- Refrentado de hombros: escuadrar paredes verticales contra una cara.
- Desbaste: remover material rápido antes del acabado fino.
Tipos de fresas de carburo según su geometría
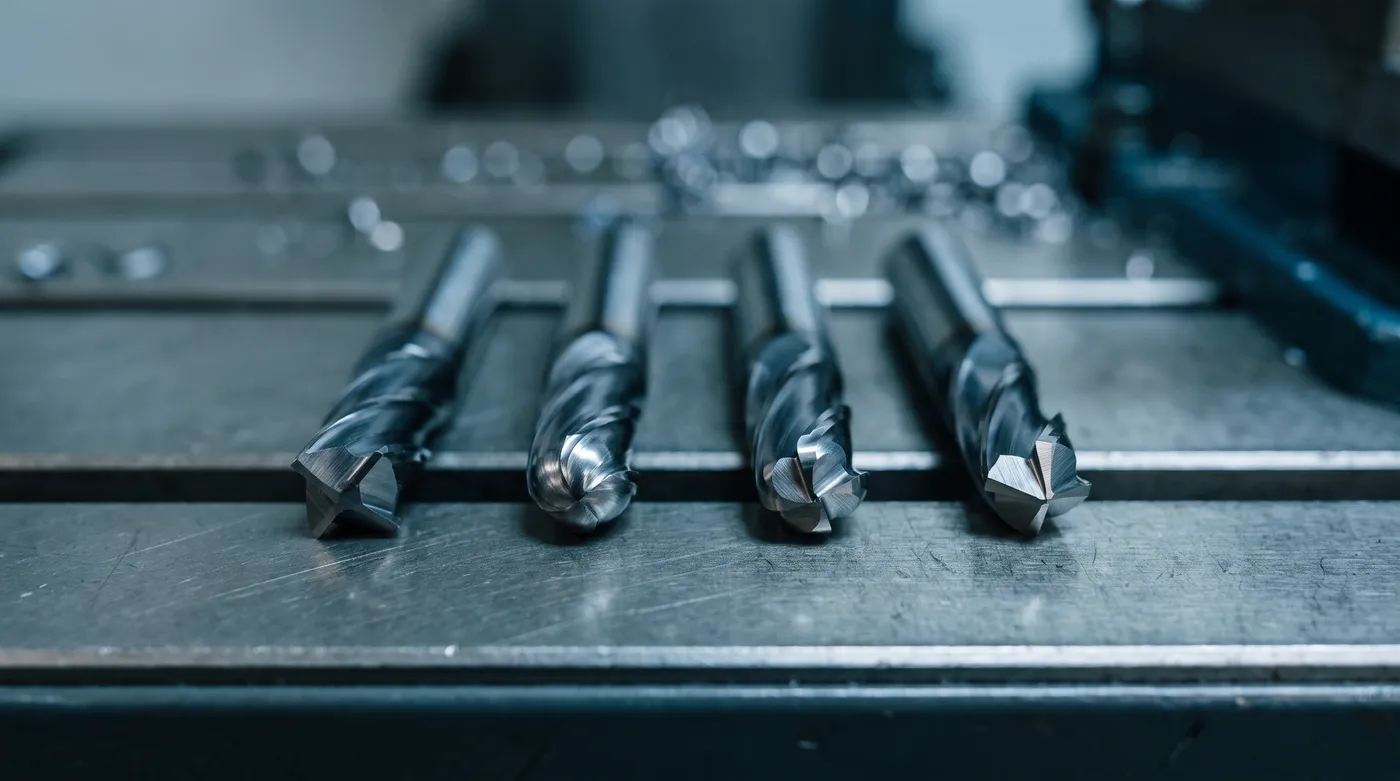
La forma de la punta define para qué operación sirve cada fresa. Estas son las cinco geometrías que debes conocer:
Plana o square end
Filo recto a 90° en la periferia y en la cara frontal. Es la geometría de propósito general: escuadrado de paredes verticales, ranurado y cajeado con esquinas vivas.
Bola o ball nose
Punta completamente redondeada (semiesférica). Es la herramienta obligada para superficies 3D, moldes, matrices y cualquier contorno suave donde no se admite una esquina viva.
Radio o toroidal (bull nose)
Combina una punta plana con un pequeño radio en la esquina. Da más resistencia al filo que una fresa plana pura, por lo que se usa mucho en desbaste agresivo y en acabados donde interesa reducir la marca de la herramienta sobre la superficie.
Chaflán o chamfer
Ángulo definido en la punta —típicamente 45°, 60° o 90°—, diseñado para biselar aristas y desbarbar, no para desbastar volumen.
Para ranurar o slot drill
Su filo frontal cruza el centro de la herramienta, lo que le permite penetrar axialmente igual que una broca antes de desplazarse lateralmente. Es la elección correcta para ranuras cerradas donde no hay un borde abierto por donde entrar.
¿Buscas la geometría exacta para tu proyecto? Filtra por marca, diámetro y número de flautas en nuestro catálogo de fresas de carburo y endmills.
Número de flautas: cuántos filos necesita tu fresa
El número de flautas (filos de corte) determina qué tanto espacio queda entre ellas para evacuar la viruta, y eso depende del material que vas a maquinar:
- 2 flautas: la opción correcta para aluminio y no ferrosos (cobre, latón). Estos materiales generan viruta larga y pegajosa que necesita canales grandes para salir rápido; con pocas flautas hay más espacio y menos riesgo de que la viruta se reempaste contra el filo.
- 3 flautas: buen balance entre evacuación y rigidez para aluminio en piezas de pared delgada, donde 2 flautas vibran de más.
- 4 flautas: el estándar de propósito general para acero al carbono y fundición. El acero genera viruta corta, así que no necesita tanto espacio, y más filos en contacto dan mejor acabado y productividad.
- 5 a 7 flautas o más: para acero inoxidable, superaleaciones y aceros endurecidos. Se trabaja con menor profundidad radial pero mayor avance (fresado de alta eficiencia o HEM), aprovechando más filos cortando al mismo tiempo.
Regla práctica: si tu pieza es de aluminio y usas una fresa de 4 o más flautas "porque es la que tenías", probablemente vas a tener empastamiento de viruta y mal acabado. Si es de acero inoxidable y usas una de 2 flautas, vas a desperdiciar productividad y desgastar el filo antes de tiempo.
Recubrimientos: qué significan TiAlN, AlCrN, nACo y DLC
El recubrimiento es una capa microscópica (unas micras de espesor) que se aplica sobre el carburo para reducir la fricción, aumentar la dureza superficial y permitir mayor velocidad de corte o corte en seco. No todos sirven para todos los materiales:
- TiN (nitruro de titanio): el recubrimiento básico, dorado, económico, para uso general y bajas exigencias.
- TiCN (carbonitruro de titanio): más duro y resistente a la abrasión que el TiN, útil cuando el material es algo más abrasivo o el avance es más agresivo.
- TiAlN (nitruro de titanio-aluminio): forma una capa de óxido de aluminio protectora al calentarse, ideal para corte en seco y alta velocidad en acero y fundición.
- AlCrN (nitruro de aluminio-cromo): resiste temperaturas todavía más altas que el TiAlN; es la referencia para inoxidables, superaleaciones y corte en seco exigente.
- nACo (nanocompuesto): recubrimiento multipropósito de alto rendimiento con estructura nanométrica, buen balance entre dureza y tenacidad; se usa en aceros y aleaciones exigentes a altas velocidades.
- DLC (Diamond-Like Carbon): coeficiente de fricción muy bajo, evita que el material se adhiera al filo (filo de aportación); es la mejor opción en aluminio y no ferrosos, donde el problema no es el calor sino el material pegándose a la herramienta.
Revisa toda la oferta de fresas integrales, cortadores de insertos y cabezales de careado en nuestra categoría de fresado.
Material a maquinar, tipo de zanco, desbaste vs. acabado y voladizo
Además de la geometría, las flautas y el recubrimiento, hay tres decisiones más que definen si una fresa va a funcionar bien en tu aplicación:
Tipo de zanco
- Cilíndrico: liso, se sujeta con pinza o collet; es el más común en diámetros pequeños y medianos.
- Weldon: tiene un plano maquinado para un tornillo prisionero que evita que la herramienta gire o se deslice axialmente; se usa en desbaste pesado.
- Roscado: se atornilla directo a un portaherramientas específico, para aplicaciones puntuales.
- Cono, HSK o BT: fresas integrales de mayor diámetro que se acoplan directo al husillo sin portaherramientas intermedio, con máxima rigidez y concentricidad.
Desbaste vs. acabado
Para desbaste se prioriza remover volumen rápido: geometrías más robustas (radio/toroidal), profundidades de corte mayores y, cuando aplica, menos flautas para no perder espacio de viruta. Para acabado se prioriza la calidad superficial y la tolerancia: menor profundidad de corte, más flautas o geometrías de precisión (bola, radio pequeño) y, casi siempre, mayor velocidad de corte con menor avance por diente.
Longitud de corte y voladizo
El voladizo es la distancia entre la punta de la fresa y donde termina la sujeción del portaherramientas. Regla general: usa el voladizo más corto posible para la operación. A mayor voladizo, mayor flexión de la herramienta, más vibración (chatter), peor acabado y más riesgo de rotura. Como referencia de taller, evita superar 3 a 4 veces el diámetro de la fresa en operaciones de desbaste agresivo; en acabados ligeros, con menor profundidad de corte, se puede trabajar con voladizos algo mayores.
Tabla: flautas y recubrimiento según material y operación
Esta es la referencia rápida que ningún competidor tiene completa: cruza número de flautas y recubrimiento contra el material a maquinar, con parámetros de corte orientativos.
| Flautas | Recubrimiento | Material a maquinar | Operación recomendada | Vc orientativa (m/min) | Avance orientativo (mm/diente) |
|---|---|---|---|---|---|
| 2 | Sin recubrir / DLC | Aluminio y no ferrosos (Al, Cu, latón) | Ranurado y desbaste a alta velocidad | 300–600 | 0.05–0.15 |
| 3 | DLC / TiCN | Aluminio en pared delgada, cobre | Balance desbaste-acabado | 250–500 | 0.04–0.12 |
| 4 | TiAlN | Acero al carbono (P), fundición (K) | Desbaste y acabado general | 80–150 | 0.03–0.08 |
| 4–5 | AlCrN | Acero inoxidable (M), superaleaciones (S) | Acabado y corte en seco / alta temperatura | 60–120 | 0.02–0.06 |
| 6–7+ | AlCrN / nACo | Aceros endurecidos (H, >45 HRC) | Acabado fino / alta eficiencia (HEM) | 50–100 | 0.02–0.05 |
| 2–3 (bola) | nACo / TiAlN | Moldes y matrices (acero preendurecido) | Perfilado 3D y acabado superficial | 60–140 | 0.02–0.10 |
Valores orientativos de referencia general de la industria. El Vc y el avance exactos dependen del grado de carburo, la dureza real del material y la rigidez de tu máquina — confirma siempre con la ficha técnica del fabricante o pide recomendación en cotización.
| Geometría | También se llama | Aplicación principal |
|---|---|---|
| Plana / square end | Testa plana, escuadra | Escuadrado a 90°, ranurado, cajeado de paredes rectas |
| Bola / ball nose | Punta esférica | Superficies 3D, moldes, matrices, contornos suaves |
| Radio / toroidal | Bull nose | Desbaste robusto y acabado con menor marca de herramienta |
| Chaflán / chamfer | Achaflanadora | Biseles, desbarbado, romper aristas vivas |
| Para ranurar / slot drill | Fresa de ranurar | Ranuras cerradas, penetración axial tipo broca |
Errores comunes al elegir o usar una fresa de carburo
- Demasiadas flautas en aluminio: la viruta no tiene por dónde salir, se reempasta contra el filo, se recalienta y termina rompiendo la herramienta.
- Voladizo excesivo: la fresa flexiona, aparece vibración (chatter), el acabado se arruina y el riesgo de rotura se dispara.
- Vc o avance mal calculados: muy bajo genera fricción y desgaste prematuro del filo; muy alto genera choque térmico y rotura súbita.
- Recubrimiento genérico sin considerar el material: usar TiN en un inoxidable exigente cuando lo que se necesita es AlCrN.
- No usar refrigerante cuando el material lo exige (o al revés: forzar corte en seco sin el recubrimiento adecuado para soportarlo).
- Sujeción deficiente del zanco: una pinza desgastada o un zanco sucio generan descentrado (run-out), que arruina la tolerancia y acelera el desgaste.
Preguntas frecuentes
¿Para qué sirve un endmill?
Un endmill (fresa de carburo integral) sirve para desbastar, ranurar, contornear y perfilar piezas metálicas en una fresadora o centro CNC. A diferencia de una broca, corta tanto por la periferia como por la punta, lo que le permite entrar axialmente en el material y luego desplazarse lateralmente para generar cajeados, escalones y superficies complejas.
¿Para qué sirve el ángulo de hélice en un endmill?
El ángulo de hélice controla cómo se forma y evacúa la viruta, y qué tan suave entra cada filo al material. Hélices bajas, de 30 a 35 grados, dan un corte más robusto para acero; hélices altas, de 45 a 60 grados, generan corte más suave y mejor acabado en aluminio, aunque con menor rigidez del filo.
¿Qué es un end mill o cortador vertical para fresadora?
Es el mismo tipo de herramienta: una fresa integral que gira sobre un eje vertical en la fresadora o el centro de maquinado, con filos en la periferia y, según el diseño, también en la cara frontal. Cortador vertical es simplemente la forma en que muchos talleres mexicanos llaman al endmill en español.
¿Cómo se calcula el paso entre dientes de un endmill?
El paso entre dientes es la distancia angular entre cada filo de corte; con flautas iguales se calcula dividiendo 360 grados entre el número de flautas. Muchos endmills modernos usan paso variable, con ángulos desiguales entre filos, para romper la frecuencia de vibración y reducir el chatter en desbaste agresivo.
¿Cuántas flautas debe tener una fresa de carburo para aluminio?
Para aluminio conviene usar 2 o 3 flautas. El aluminio genera viruta larga y pegajosa, así que necesitas canales grandes para evacuarla rápido; con 4 o más flautas el espacio se reduce, la viruta se reempasta contra el filo, se recalienta y puede romper la herramienta o arruinar el acabado superficial.
¿Qué recubrimiento es mejor para maquinar acero inoxidable?
Para acero inoxidable el AlCrN suele ser la mejor opción: resiste altas temperaturas, forma una capa de óxido protectora y ayuda a evitar el endurecimiento por deformación típico del inoxidable. El TiAlN es una alternativa sólida y más económica cuando no se requiere corte en seco agresivo.
Conclusión
Elegir la fresa de carburo correcta se reduce a cuatro decisiones en orden: qué material vas a maquinar, cuántas flautas necesitas para evacuar bien la viruta, qué recubrimiento resiste la temperatura y abrasión de ese material, y qué tan corto puedes mantener el voladizo. Acertar en estas cuatro variables es la diferencia entre una herramienta que rinde su vida útil completa y una que se rompe en la primera pieza. En Hercan distribuimos fresas de carburo y endmills de marcas como Iscar y Toolmex, con atención B2B para talleres y plantas en México.
¿No estás seguro cuál combinación de flautas, recubrimiento y geometría te conviene? Cuéntanos tu material y tu operación y te ayudamos a elegir — solicita tu cotización aquí.