
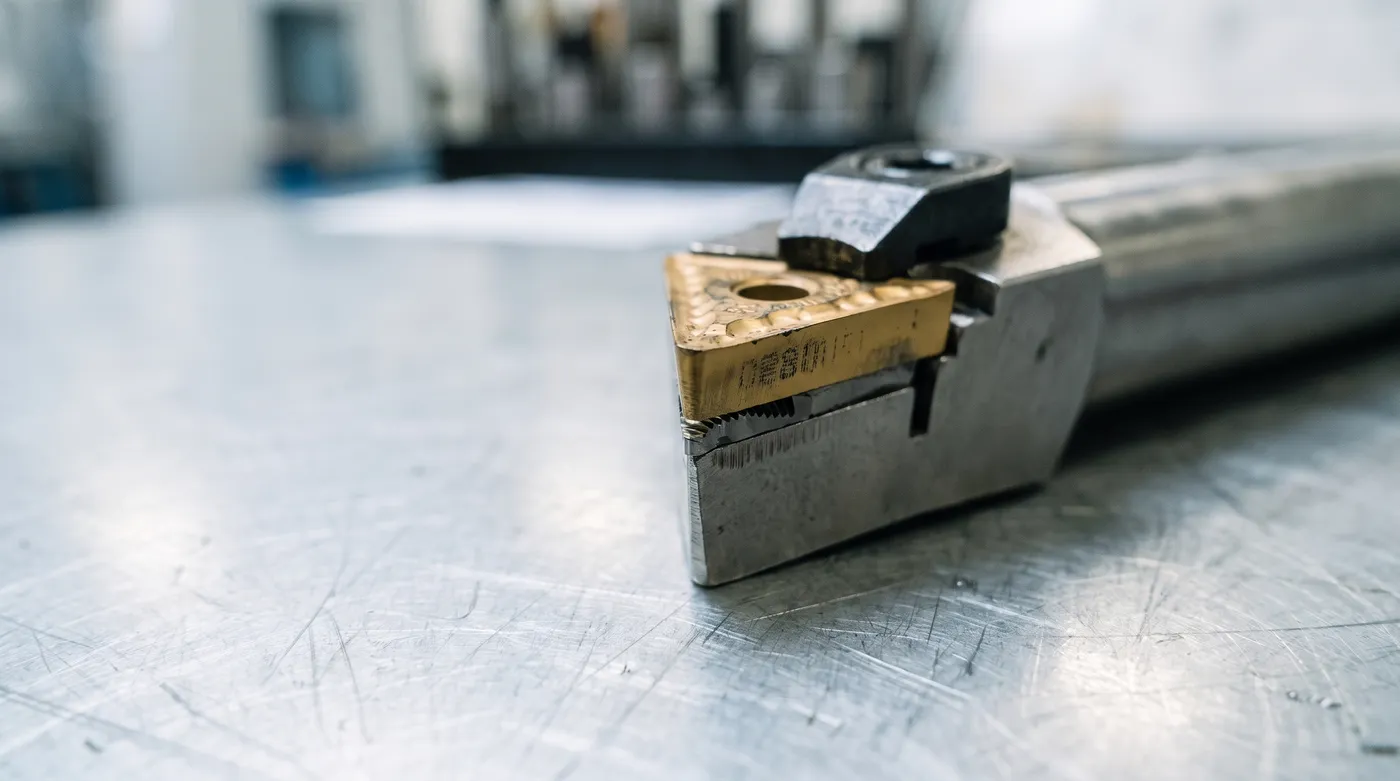
Un inserto de carburo —también llamado pastilla o plaquita— es la punta de corte intercambiable que se sujeta a un portaherramientas de torno o fresadora para arrancar viruta sin necesidad de afilarse: cuando un filo se desgasta, se gira hacia el siguiente o se cambia por uno nuevo. Su código de identificación (por ejemplo CNMG 12 04 08) no es un número de parte arbitrario, sino la norma ISO 1832: cada letra y cada par de dígitos describe la forma, el ángulo, la tolerancia, el tamaño y el radio de punta del inserto. Esta guía descifra esa designación posición por posición, explica el código de material ISO 513 (P-M-K-N-S-H) y te ayuda a elegir el grado de carburo y el recubrimiento correctos para torneado o fresado.
¿Qué es un inserto de carburo y para qué sirve?
Un inserto es una pieza de carburo de tungsteno cementado (WC + aglutinante de cobalto), prensada y sinterizada, que reemplaza a las herramientas monobloque de HSS afiladas a mano. Su ventaja frente a una barra soldada o una herramienta de acero rápido es que ofrece varios filos de corte utilizables en una sola pieza: cuando uno se desgasta, se indexa (se gira) para exponer el siguiente filo, y solo se descarta cuando se agotan todos. Esto reduce tiempos muertos de afilado y estandariza el acabado entre piezas.
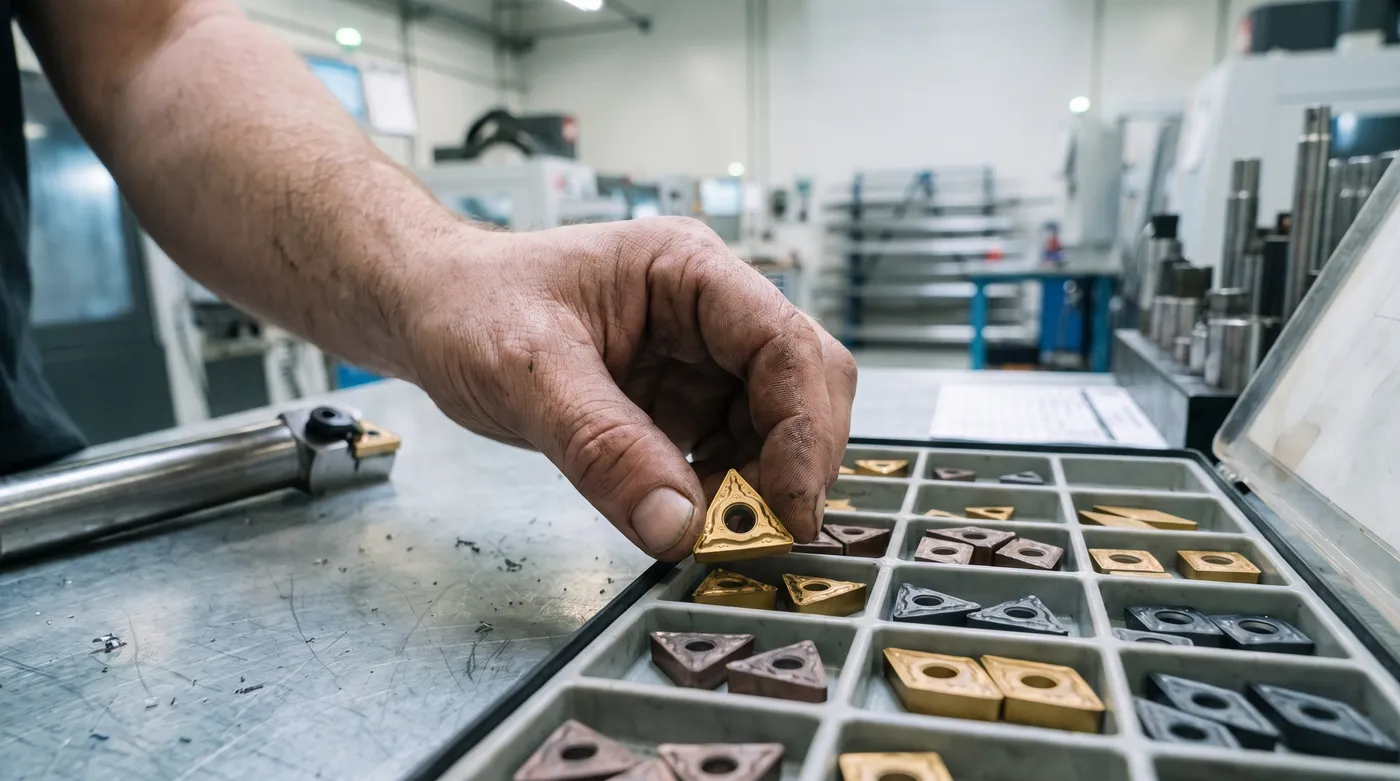
En español técnico "inserto" y "plaquita" son sinónimos normalizados; "pastilla" es el término coloquial que se usa en la mayoría de los talleres de México. Los tres se refieren exactamente a la misma pieza, ya sea para torneado (montada en un portaherramientas tipo PCLNR, PDJNR o PTGNR, entre otros) o para fresado (montada en fresas de careado, fresas de hombro o cortadores de plaquitas intercambiables).
¿Buscas insertos por marca, forma o designación ISO específica? Consulta el catálogo completo en insertos de carburo »
Cómo leer la designación ISO 1832 de un inserto de carburo (tabla completa)
La norma ISO 1832 define hasta 10 posiciones para identificar un inserto de torneado o fresado. Las primeras 7 son obligatorias en cualquier código; las últimas 3 son opcionales y suelen ir después de un espacio o guion. Así se descompone, posición por posición:
| Posición | Qué define | Códigos comunes |
|---|---|---|
| 1 | Forma del inserto | C = rombo 80°; D = rombo 55°; T = triángulo 60°; V = rombo 35°; W = trigón 80°; S = cuadrado 90°; R = redondo (menos comunes: H = hexágono 120°, O = octágono 135°, P = pentágono 108°) |
| 2 | Ángulo de incidencia (alivio) | N = 0°; A = 3°; B = 5°; C = 7°; P = 11°; D = 15°; E = 20°; F = 25°; G = 30° |
| 3 | Tolerancia | G = alta precisión (rectificado); M = precisión media, la más común en inserto estándar; U = amplia (prensado, sin rectificar). También existen A, C, E, F, H, J, K, L para combinaciones específicas |
| 4 | Tipo: agujero de sujeción y rompevirutas | N = sin agujero ni rompevirutas (caras planas); A = agujero cilíndrico sin rompevirutas; M = agujero + rompevirutas en una cara; G = agujero + rompevirutas en ambas caras; Q = agujero avellanado en ambas caras; T = agujero avellanado en una cara; X = geometría especial del fabricante |
| 5 | Tamaño (longitud del filo / círculo inscrito) | 2 dígitos en mm, redondeado. Ej. "12" ≈ 12.7 mm de filo. Los insertos comerciales más comunes van de 06 a 25 |
| 6 | Espesor | 2 dígitos en mm. Ej. "03" ≈ 3.18 mm; "04" ≈ 4.76 mm; "05" ≈ 5.56 mm. A mayor espesor, mayor resistencia a la rotura |
| 7 | Radio de punta | 00 = punta viva (sin radio); 02 = 0.2 mm; 04 = 0.4 mm; 08 = 0.8 mm; 12 = 1.2 mm; 16 = 1.6 mm; 24 = 2.4 mm. Radio chico = acabado fino; radio grande = más resistencia para desbaste |
Con esta tabla, CNMG 12 04 08 se lee así: C rombo de 80°, N incidencia de 0°, M tolerancia media, G agujero con rompevirutas en ambas caras, 12 filo de ~12.7 mm, 04 espesor de ~4.76 mm, 08 radio de punta de 0.8 mm. Es, junto con TNMG y DNMG, uno de los códigos más pedidos en torneado general.
Posiciones opcionales: 8, 9 y 10
Después del código base, algunos fabricantes agregan hasta tres posiciones más, casi siempre separadas por un guion (por ejemplo, CNMG120408-MP):
- Posición 8 — Acabado del filo: F = vivo/afilado; E = redondeado (honeado); T = achaflanado; S = achaflanado y redondeado.
- Posición 9 — Sentido de corte: R = derecha; L = izquierda; N = neutro (corta en ambos sentidos).
- Posición 10 — Código del fabricante: identifica la geometría de rompevirutas patentada (ej. -MP, -PM, -PF, -QF). No está normalizada por ISO y cambia entre marcas como Iscar, Toolmex o Tungaloy.
La misma lógica de posiciones aplica a cualquier forma de inserto. Estos son algunos de los códigos más comunes en catálogo:
| Código ISO | Forma | Uso típico |
|---|---|---|
| CNMG | Rombo 80°, negativo | Torneado general, desbaste y semiacabado |
| DNMG | Rombo 55°, negativo | Perfilado y copiado en espacios reducidos |
| TNMG | Triángulo 60°, negativo | Torneado general y refrentado |
| WNMG | Trigón 80°, negativo | Torneado con más filos utilizables por cara |
| SNMG | Cuadrado 90°, negativo | Torneado a 90°, refrentado y ranurado ligero |
| VNMG | Rombo 35°, negativo | Copiado y perfiles con ángulos cerrados |
| CCMT | Rombo 80°, positivo | Acabado fino en inoxidables y piezas delgadas |
| DCMT | Rombo 55°, positivo | Acabado en espacios reducidos |
| APMT | Positivo para fresado | Fresado de careado y hombros |
También encontrarás variantes de acabado como TCMT, VCMT, RCMT, CCGT o DCGT, que siguen la misma lógica de posiciones con distinta tolerancia o geometría de rompevirutas.
Código ISO 513: qué material puede maquinar cada inserto (P-M-K-N-S-H)
Mientras que ISO 1832 describe la geometría del inserto, la norma ISO 513 clasifica el material a maquinar en seis grupos, cada uno con un color estándar que usan todos los fabricantes en el empaque y en el grado del inserto:
| Código | Color ISO | Material a maquinar | Ejemplos |
|---|---|---|---|
| P | Azul | Acero | Aceros al carbono, aleados y fundición de viruta larga |
| M | Amarillo | Acero inoxidable | Inoxidables austeníticos, ferríticos, martensíticos y dúplex |
| K | Rojo | Fundición | Fundición gris, nodular y maleable de viruta corta |
| N | Verde | No ferrosos (aluminio, cobre, latón) | Aluminio con y sin silicio, cobre, bronce, plásticos |
| S | Café / bronce | Superaleaciones y titanio | Inconel, Hastelloy, titanio y sus aleaciones (HRSA) |
| H | Gris | Materiales endurecidos | Aceros templados de 45 a 65 HRC, torneado duro |
Un mismo código ISO 1832 (por ejemplo CNMG120408) existe en grados distintos para cada uno de estos seis grupos: el grado para P no tiene el mismo sustrato ni recubrimiento que el grado para M o S, aunque la geometría externa sea idéntica.
Grados de carburo y recubrimientos: CVD, PVD, TiAlN y más
El "grado" de un inserto combina el sustrato (carburo de tungsteno con distinto tamaño de grano y porcentaje de cobalto: más cobalto = más tenacidad, menos = más resistencia al desgaste) con un recubrimiento aplicado por uno de dos procesos:
- CVD (depósito químico de vapor): capas más gruesas (5-15 micras), gran adherencia y resistencia al desgaste en cara. Ideal para acero a alta velocidad y corte continuo en producción en serie.
- PVD (depósito físico de vapor): capas más delgadas (2-5 micras) que permiten un filo más agudo. Mejor para inoxidables, superaleaciones, corte interrumpido, roscado y ranurado.
| Recubrimiento | Proceso | Ventaja principal | Uso recomendado |
|---|---|---|---|
| Sin recubrimiento | — | Arista más aguda y pulida | Aluminio, no ferrosos y acabados finos |
| TiN (nitruro de titanio) | PVD | Económico, color dorado, uso general | Propósito general, lotes de bajo volumen |
| TiCN (carbonitruro de titanio) | PVD | Más dureza y resistencia a la abrasión que el TiN | Acero y fundición a velocidades medias |
| TiAlN / AlTiN | PVD | Alta resistencia térmica y a la oxidación | Maquinado en seco o con MQL, altas velocidades, inoxidables |
| AlCrN | PVD | Excelente resistencia a la oxidación en caliente | Superaleaciones, inoxidables y corte interrumpido |
| Multicapa CVD (TiCN / Al₂O₃ / TiN) | CVD | Capa gruesa, gran resistencia al desgaste | Acero a alta velocidad, corte continuo en serie |
| CBN / diamante (PCD) | Sólido o punta soldada | Dureza extrema | PCD solo en no ferrosos; CBN en materiales endurecidos (grupo H) |
Nota importante: el recubrimiento de diamante nunca se usa en acero, porque el carbono del diamante reacciona químicamente con el hierro a altas temperaturas y el filo se degrada casi de inmediato. Un ejemplo de grado comercial conocido en México es el IC908 de Iscar, un PVD-TiAlN de uso general para acero.
Cómo elegir el inserto correcto según la operación y el material
- Identifica el material a maquinar y ubícalo en su grupo ISO 513 (P, M, K, N, S o H): esto define el sustrato y el recubrimiento del grado.
- Define si es desbaste o acabado. Desbaste: radios de punta grandes (12-16) y rompevirutas robustos que resisten más carga. Acabado: radios pequeños (02-04) y geometrías positivas que reducen la fuerza de corte y la vibración.
- Evalúa la estabilidad de la pieza y de la máquina. Piezas delgadas o de pared delgada piden insertos positivos, radios menores y menor profundidad de corte por pasada.
- Considera si el corte es continuo o interrumpido. Corte continuo a alta velocidad: sustratos duros con CVD. Corte interrumpido (barras con chaveteros, piezas forjadas): sustratos más tenaces con PVD.
- Confirma el portaherramientas disponible antes de comprar: la forma, el ángulo de incidencia y el tamaño del inserto deben coincidir con el portainsertos que ya tienes en el taller.
¿Buscas herramental completo para torno? Revisa nuestro catálogo de torneado con insertos, portaherramientas y accesorios.
Si tu operación es en fresadora, encuentra fresas de plaquitas intercambiables y cortadores en fresado.
Portaherramientas: cómo asegurar que el inserto y el portainsertos sean compatibles
El portainsertos (o portaherramientas) también sigue una designación ISO propia (ISO 5608) que debe coincidir con el inserto en tres puntos: la forma (un inserto C va en un portaherramientas para forma C, no en uno para forma T), el ángulo de incidencia y el tamaño (el bolsillo del portaherramientas está maquinado para un tamaño específico de inserto). También debes confirmar la mano de corte (derecha, izquierda o neutra) y el sistema de sujeción: por palanca, por tornillo pasante o por brida superior, según qué tan accesible necesites que sea el cambio de inserto. Consulta el catálogo de portaherramientas para verificar la compatibilidad exacta antes de comprar.
Preguntas frecuentes
¿Qué es un inserto de carburo y para qué sirve?
Un inserto de carburo es una punta de corte intercambiable, fabricada en carburo de tungsteno cementado, que se sujeta mecánicamente a un portaherramientas de torno o fresadora. A diferencia de una herramienta de HSS afilada, el inserto no se afila: cuando un filo se desgasta, se gira para usar el siguiente o se reemplaza por uno nuevo, reduciendo tiempos muertos en producción.
¿Cómo se lee la designación ISO de un inserto, por ejemplo CNMG 12 04 08?
Cada posición del código sigue la norma ISO 1832. En CNMG 12 04 08: C es la forma (rombo de 80°), N el ángulo de incidencia (0°), M la tolerancia (media), G el tipo de sujeción y rompevirutas, 12 el tamaño del filo, 04 el espesor y 08 el radio de punta en décimas de milímetro (0.8 mm).
¿Cuál es la diferencia entre un inserto, una pastilla y una plaquita de torno?
Ninguna técnica: son sinónimos regionales para el mismo componente. "Inserto" es el término normalizado que usan los fabricantes y las normas ISO; "plaquita" es su traducción literal más usada en catálogos técnicos; y "pastilla" es el término coloquial que se escucha en talleres de México y Latinoamérica para referirse a la misma pieza intercambiable.
¿Qué significan los colores P-M-K-N-S-H en los insertos de carburo?
Son los seis grupos de material de la norma ISO 513, cada uno con un color estándar en la industria: P (azul) es acero, M (amarillo) acero inoxidable, K (rojo) fundición, N (verde) no ferrosos como aluminio y cobre, S (café) superaleaciones y titanio, y H (gris) materiales endurecidos o templados.
¿Los insertos de carburo sirven para maquinar aluminio?
Sí, pero se necesita un grado específico del grupo N (no ferrosos), generalmente sin recubrimiento o con recubrimiento de diamante (PCD), con rompevirutas de ángulo positivo pulido para evitar que la viruta se adhiera al filo. Un inserto diseñado para acero (grupo P) no da buen acabado ni vida útil en aluminio.
¿Cuándo se debe cambiar o rotar un inserto de carburo desgastado?
Cuando aparece un acabado superficial deficiente, rebaba excesiva, chillido o vibración audible, chispas anormales, o desgaste visible mayor a 0.2-0.3 mm en el flanco del filo. Seguir maquinando con un inserto desgastado eleva la temperatura de corte, daña el acabado de la pieza y puede fracturar el filo o dañar el portaherramientas.
Conclusión
El código de un inserto de carburo no es un dato decorativo: es la especificación técnica completa de la pieza (forma, ángulo, tolerancia, tamaño, espesor y radio de punta) según ISO 1832, combinada con el grupo de material ISO 513 y el grado de recubrimiento. Con esta guía puedes leer cualquier designación que veas en un catálogo o en la cara de un inserto usado, y elegir con criterio técnico en lugar de adivinar.
¿No encuentras la designación exacta que necesitas o quieres confirmar equivalencia entre marcas? Solicita cotización con nuestro equipo técnico en cotización »