
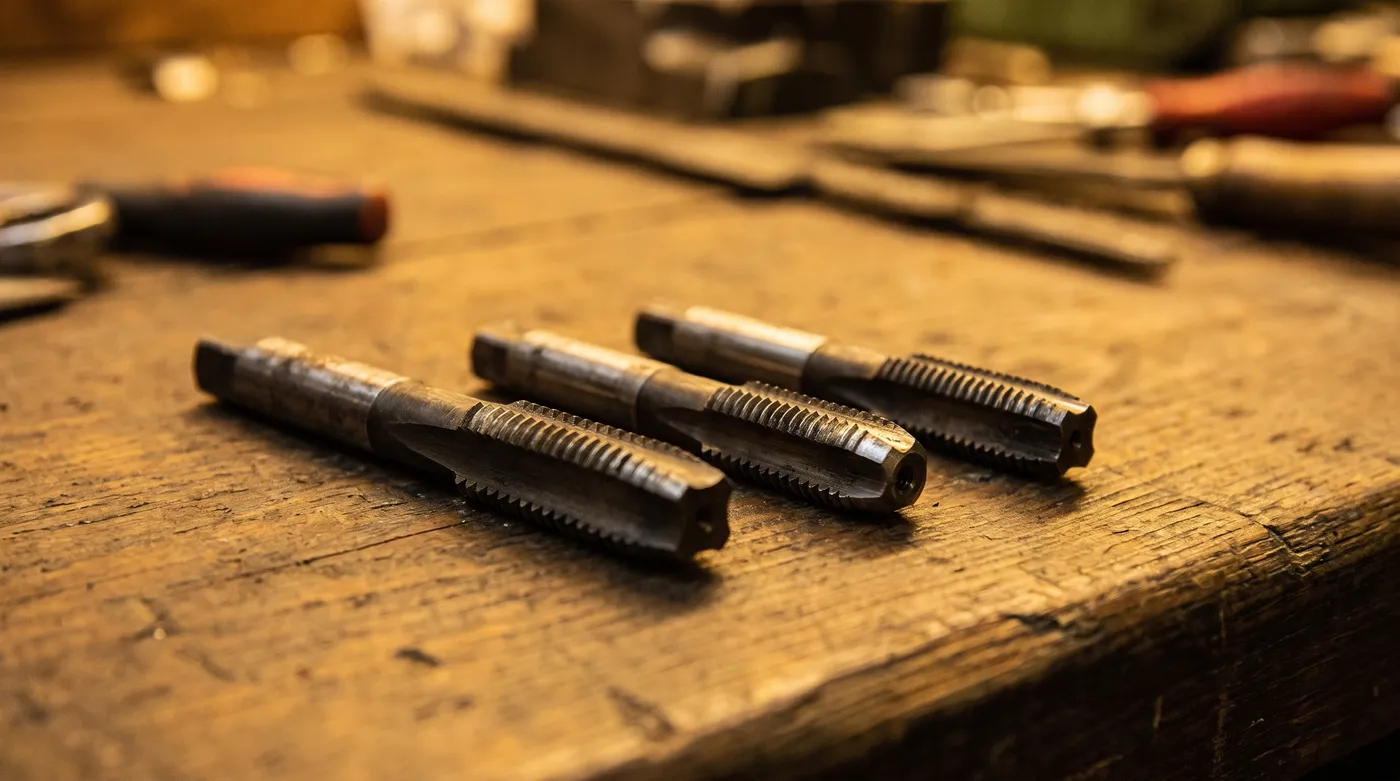
Un machuelo (también llamado macho de roscar, o simplemente "macho") es la herramienta de corte que genera rosca interna dentro de un agujero previamente barrenado, para poder atornillar tornillos, pernos o espárragos. Se usa a mano con un maneral, o de forma mecanizada en taladros, fresadoras CNC, tornos y roscadoras dedicadas, y elegirlo bien depende de tres datos: diámetro y paso de la rosca, si el agujero es pasante o ciego, y el material de la pieza. Esta guía incluye la tabla broca-machuelo completa en milímetros y pulgadas, la fórmula del barreno, las RPM recomendadas por material y los errores que más rompen machuelos en el taller.
¿Qué es un machuelo y para qué sirve?
Los machuelos sirven para crear rosca hembra (interna) en un barreno, de manera que después pueda entrar un tornillo, perno, espárrago o cualquier elemento con rosca macho. Es la operación inversa a la que hace una tarraja, que corta rosca externa sobre una varilla o perno. Se usan en fabricación de piezas mecánicas, moldes y troqueles, mantenimiento industrial, ensamble de maquinaria y trabajos de taller en general: prácticamente cualquier unión atornillada en metal empezó con un barreno y un machuelo.
En catálogos y talleres de México es igual de común escuchar "macho" o "macho de roscar" como sinónimo exacto de machuelo; en inglés se le llama tap. El maneral (o desterrajador) es el mango donde se sujeta el machuelo para girarlo; no debe confundirse con el machuelo mismo.
Tipos de machuelo según la forma de la punta: cónico, segunda y fondo
Este es el criterio más importante para no romper un machuelo: los tres tipos difieren en cuántos hilos de chaflán (entrada) tienen, y por lo tanto en qué tan cerca del fondo de un agujero ciego pueden roscar.
- Machuelo cónico (o "de entrada"): chaflán largo, de 7 a 10 hilos. Entra fácil y reparte el esfuerzo de corte gradualmente. Ideal para agujeros pasantes y para iniciar la rosca en cualquier barreno, incluso a mano.
- Machuelo semicónico o "de segunda": chaflán medio, de 3 a 5 hilos. Se usa después del cónico para profundizar la rosca; funciona en pasantes y en ciegos que no son demasiado profundos.
- Machuelo de fondo (o "plano"): chaflán muy corto, de 1 a 1.5 hilos. Es el único que rosca hasta el fondo real de un agujero ciego, pero no debe usarse para iniciar una rosca porque se rompe con facilidad.
Regla práctica: en agujero pasante basta con el machuelo cónico. En agujero ciego se debe usar la secuencia completa —cónico, luego segunda, luego fondo— para aprovechar toda la profundidad útil sin forzar el machuelo.
Consulta el catálogo completo de machuelos cónicos, de segunda y de fondo, en HSS y carburo. Ver machuelos disponibles »
Tipos de machuelo según la hélice: recto, helicoidal y de punta espiral
Además de la punta, la geometría de las estrías (flautas) determina hacia dónde sale la viruta durante el corte, y elegir mal aquí es una causa común de que el machuelo se atasque o se rompa.
- Machuelo recto (estrías rectas): el más simple y económico. Recomendado para agujeros pasantes en materiales que generan viruta corta y quebradiza, como fundición o bronce.
- Machuelo helicoidal: flauta en espiral (casi siempre a la izquierda, contraria al giro de corte) que expulsa la viruta hacia arriba, fuera del agujero. Es el indicado para agujeros ciegos, donde la viruta no tiene por dónde salir del otro lado.
- Machuelo de punta espiral ("gun nose"): geometría en la punta que empuja la viruta hacia adelante, a través de la pieza. Se usa en agujeros pasantes con materiales dúctiles (aceros, aluminio) donde la viruta sale larga y continua.
En pocas palabras: si el agujero es ciego, machuelo helicoidal; si es pasante y el material es dúctil, punta espiral; si es pasante y el material es frágil, recto.
Machuelos de corte vs. machuelos laminadores (formadores)
Los machuelos de corte (los más comunes) arrancan viruta para formar la rosca, igual que cualquier herramienta de corte. Los machuelos laminadores o formadores no cortan: desplazan el material por presión, "aplastando" la rosca dentro del barreno. No generan viruta, la rosca queda más resistente (el grano del metal se deforma, no se corta), y se usan sobre todo en materiales dúctiles como aceros de bajo carbono, aluminio, cobre y latón. Como contraparte, requieren un barreno ligeramente más grande que un machuelo de corte y más par de apriete (torque) para girarlos.
Tabla broca-machuelo: rosca métrica (M3 a M20)
La pregunta más buscada sobre machuelos es, en el fondo, "¿qué broca uso?". Esta tabla es orientativa para rosca métrica de paso grueso (la más común); siempre conviene verificar el paso exacto de tu machuelo, porque un mismo diámetro nominal puede venir en paso corriente o en paso fino.
| Rosca (M x paso) | Broca recomendada | Uso típico |
|---|---|---|
| M3 x 0.5 | 2.5 mm | Tapas, placas, electrónica |
| M4 x 0.7 | 3.3 mm | Ensambles ligeros, moldes |
| M5 x 0.8 | 4.2 mm | Uso general en taller |
| M6 x 1.0 | 5.0 mm | Uso general, la medida más común |
| M8 x 1.25 | 6.8 mm | Estructuras, maquinaria |
| M10 x 1.5 | 8.5 mm | Maquinaria media, bridas |
| M12 x 1.75 | 10.2 mm | Maquinaria pesada |
| M14 x 2.0 | 12.0 mm | Estructuras pesadas |
| M16 x 2.0 | 14.0 mm | Maquinaria pesada, moldes grandes |
| M20 x 2.5 | 17.5 mm | Estructuras y anclajes pesados |
¿De dónde sale cada número? De la fórmula del barreno: Ø broca ≈ Ø nominal del machuelo − paso de la rosca. Por ejemplo, para M10 x 1.5: 10 − 1.5 = 8.5 mm. Esta fórmula da aproximadamente 75% de contacto de rosca, el estándar recomendado para la mayoría de trabajos: resistencia mecánica suficiente sin exigirle de más al machuelo. Si necesitas más resistencia puedes bajar la broca una o dos décimas (más % de contacto, más riesgo de romper el machuelo); si el material es duro o prefieres roscar con menos esfuerzo, puedes subirla ligeramente (menos % de contacto, rosca algo más floja).
Tabla broca-machuelo: rosca en pulgadas (UNC y UNF)
En rosca americana, "corriente" equivale a UNC (paso grueso, menos hilos por pulgada) y "fina" equivale a UNF (paso fino, más hilos por pulgada y mayor resistencia a que se afloje por vibración; común en piezas de precisión y paredes delgadas). La broca suele identificarse con números o letras de calibre americano; aquí va su equivalente en milímetros para taladros métricos.
| Diámetro nominal | Rosca UNC (corriente) | Broca UNC | Rosca UNF (fina) | Broca UNF |
|---|---|---|---|---|
| 1/4" | 1/4-20 | #7 (5.1 mm) | 1/4-28 | #3 (5.4 mm) |
| 5/16" | 5/16-18 | F (6.5 mm) | 5/16-24 | I (6.9 mm) |
| 3/8" | 3/8-16 | 5/16" (7.9 mm) | 3/8-24 | Q (8.4 mm) |
| 7/16" | 7/16-14 | U (9.3 mm) | 7/16-20 | 25/64" (9.9 mm) |
| 1/2" | 1/2-13 | 27/64" (10.7 mm) | 1/2-20 | 29/64" (11.5 mm) |
| 5/8" | 5/8-11 | 17/32" (13.5 mm) | 5/8-18 | 37/64" (14.7 mm) |
| 3/4" | 3/4-10 | 21/32" (16.7 mm) | 3/4-16 | 11/16" (17.5 mm) |
Tabla orientativa (broca calculada para ~75% de contacto de rosca). Verifica siempre si tu machuelo es UNC o UNF antes de barrenar: es el error más común al trabajar con tornillería en pulgadas.
¿No estás seguro de qué diámetro de broca comprar o cómo afilarla para metal? Revisa la guía completa de brocas. Ver guía de brocas para metal »
Equivalencia rápida entre milímetros y pulgadas
Esta tabla es solo para identificar medidas por comparación (por ejemplo, si te dieron una pieza en pulgadas y tú manejas milímetros). No implica que una rosca métrica y una en pulgadas sean intercambiables: aunque el diámetro se parezca, el paso puede no coincidir, así que nunca uses un machuelo en pulgadas donde iba uno métrico (o viceversa) solo porque el diámetro "se ve parecido".
| Milímetros | Pulgadas (decimal) | Fracción comercial más cercana |
|---|---|---|
| 3 mm | 0.118" | ~1/8" |
| 4 mm | 0.157" | ~5/32" |
| 5 mm | 0.197" | ~13/64" |
| 6 mm | 0.236" | ~15/64" |
| 8 mm | 0.315" | ~5/16" |
| 10 mm | 0.394" | ~25/64" |
| 12 mm | 0.472" | ~15/32" |
| 16 mm | 0.630" | ~5/8" |
| 20 mm | 0.787" | ~25/32" |
Cómo elegir el machuelo correcto
Antes de comprar o tomar un machuelo del cajón, confirma estos cuatro datos:
- Diámetro y paso de la rosca que necesitas (viene en el plano, o se mide el tornillo que va a entrar).
- ¿El agujero es pasante o ciego? Define si necesitas solo el cónico o el juego completo (cónico + segunda + fondo).
- Material de la pieza. Aceros al carbón e inoxidables piden HSS-Co o carburo; aluminio y latón trabajan bien incluso con HSS estándar.
- ¿Manual o en máquina? A mano, un juego HSS de cónico/segunda/fondo resuelve el 90% de los casos de taller. En producción en CNC o alto volumen conviene carburo sólido o machuelos laminadores.
Como referencia rápida de materiales: los machuelos HSS (acero rápido) cubren la mayoría de trabajos generales; los HSS-Co (con cobalto) aguantan mejor el calor en aceros inoxidables y aleados; los de carburo sólido se usan en producción en serie o materiales abrasivos y endurecidos. Los recubrimientos (TiN, TiCN, TiAlN) alargan la vida del machuelo y reducen la fricción, sobre todo en inoxidable y aluminio.
Cómo usar un machuelo paso a paso
- Barrena con el diámetro correcto (usa la tabla broca-machuelo de arriba) y perpendicular a la superficie.
- Quita rebabas del borde del agujero con un avellanador o broca más grande, para que el machuelo entre derecho.
- Monta el machuelo en el maneral y arranca perpendicular al agujero: este es el punto donde más se tuercen las roscas.
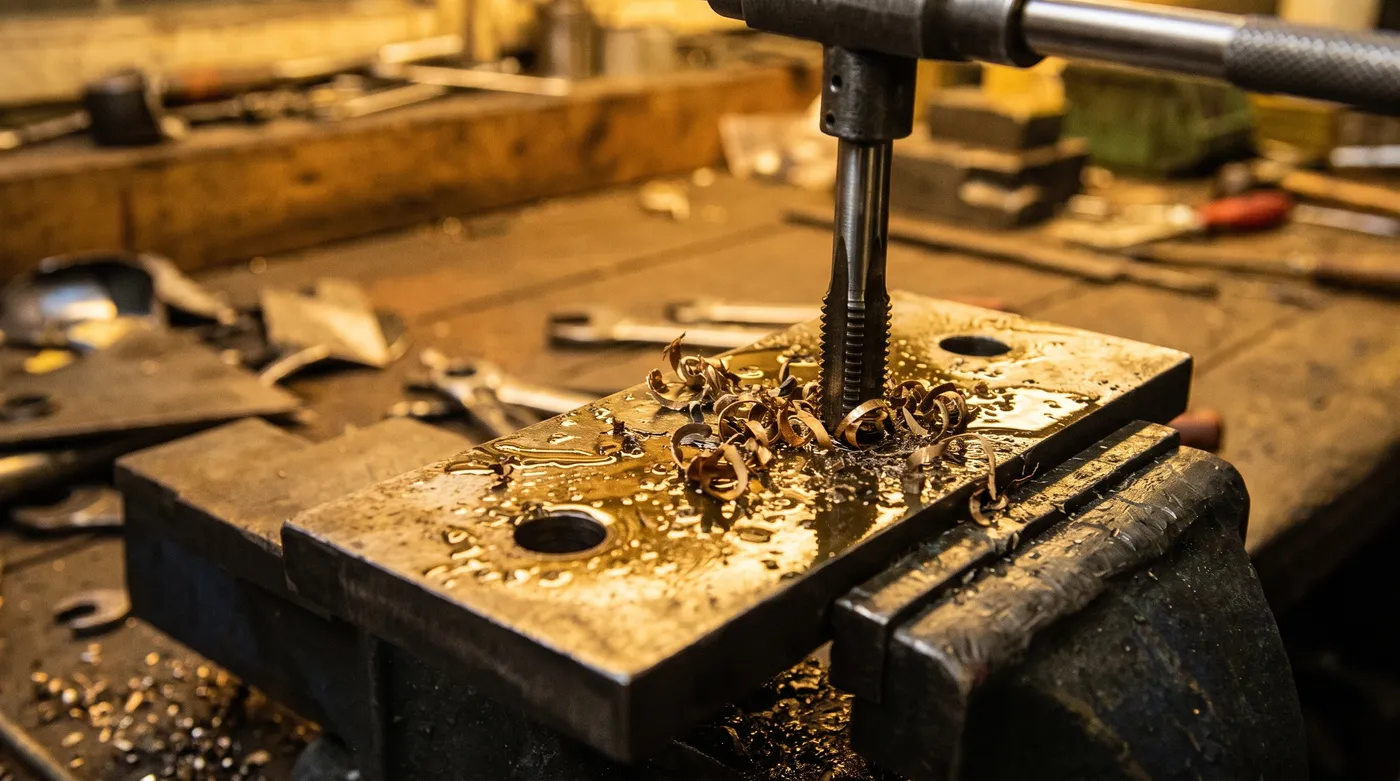
- Aplica lubricante o refrigerante adecuado al material (ver tabla de la siguiente sección).
- Gira 1/2 a 1 vuelta hacia adelante y retrocede 1/4 de vuelta para romper la viruta; repite este vaivén durante todo el roscado. Es el hábito que más evita que el machuelo se rompa.
- En agujero ciego, sigue con el machuelo de segunda y termina con el de fondo para roscar hasta el fondo útil.
- Retira el machuelo girando en reversa con el mismo cuidado, y limpia la viruta del barreno.
Velocidad (RPM) y lubricación según el material
Al machuelear en máquina (taladro, fresadora o roscadora), la velocidad se define por la velocidad de corte (Vc, en metros por minuto) recomendada para el material, y de ahí se calcula el RPM según el diámetro del machuelo.
| Material a maquinar | Vc orientativa (m/min, HSS) | Lubricante / refrigerante |
|---|---|---|
| Aluminio y no ferrosos (Al, Cu, latón) | 15 – 25 | Aceite soluble o queroseno ligero |
| Acero al carbono (bajo/medio carbono) | 10 – 15 | Aceite de corte mineral |
| Acero inoxidable | 5 – 8 | Aceite EP (extrema presión) / sulfurado |
| Fundición gris | 8 – 12 | En seco, o aire; opcional aceite ligero |
| Aceros aleados / templados | 4 – 6 | Aceite EP clorado |
Fórmula: RPM = (Vc x 1000) / (π x Ø en mm). Ejemplo: un machuelo M10 en acero al carbono (Vc = 12 m/min): RPM = (12 x 1000) / (3.1416 x 10) ≈ 380 RPM. Si machuelas a mano, no hay RPM que calcular: la referencia es ir despacio, sentir el corte y aplicar la técnica de 1/2 vuelta y 1/4 de retroceso descrita arriba; nunca fuerces por velocidad.
¿Con qué máquina se puede machuelear?
- A mano, con maneral (recto, en T o en cruz): lo más común en talleres pequeños y mantenimiento.
- Taladro de banco, con portamachuelos flotante (mandril de compensación axial) que sincroniza el avance con el paso de la rosca.
- Fresadora o centro de maquinado CNC, con ciclo rígido de roscado (rigid tapping), donde husillo y avance están sincronizados electrónicamente.
- Torno, sujetando el machuelo en el contrapunto o en el portaherramientas.
- Roscadoras dedicadas (tapping machines), para producción en serie de piezas roscadas.
Errores comunes al machuelear (y cómo evitarlos)
- No retroceder para romper viruta. Girar solo hacia adelante acumula viruta dentro de las flautas hasta que el machuelo se atora y se rompe. Solución: técnica de 1/2 vuelta adelante y 1/4 de retroceso.
- Barreno del diámetro equivocado. Muy chico rompe el machuelo por exceso de material; muy grande deja la rosca floja y sin fuerza. Usa la tabla broca-machuelo.
- Machuelear desalineado. Si el machuelo no entra perpendicular al barreno, la rosca queda cruzada o floja y aumenta el riesgo de que se rompa a media rosca.
- No lubricar (o usar el lubricante equivocado). Sin refrigeración, el machuelo se recalienta, pierde filo, y en materiales dúctiles (aluminio, inoxidable) la viruta se pega a los filos.
- Usar solo el machuelo cónico en un agujero ciego. No llega al fondo real de la rosca; hace falta seguir con el de segunda y el de fondo.
- Forzar la velocidad en máquina. Un RPM demasiado alto para el material o la profundidad del ciego no da tiempo a evacuar viruta y es de las causas más comunes de rotura en producción.
- Machuelo desgastado o mal afilado en materiales duros. Obliga a hacer más esfuerzo del necesario; en cuanto se sienta "duro" o empiece a chillar, es momento de cambiarlo.
Machuelos vs. tarrajas: rosca interna vs. rosca externa
El machuelo corta rosca interna, dentro de un agujero. La tarraja (también llamada dado o terraja) hace exactamente lo contrario: corta rosca externa, sobre una varilla, perno o tubo, y se gira con un desterrajador en vez de un maneral. Existen tarrajas circulares sólidas, tarrajas partidas o ajustables (para compensar el desgaste) y tarrajas para tubo (rosca NPT). Si el machuelo resuelve "necesito rosca dentro de este agujero", la tarraja resuelve "necesito rosca sobre esta varilla": muchos juegos de roscado combinan ambas herramientas porque en el taller casi siempre se necesitan las dos.
Machuelos, tarrajas, manerales y portamachos en un solo lugar. Ver categoría de roscado »
Preguntas frecuentes
¿Para qué sirven los machuelos?
Sirven para generar rosca interna (hembra) dentro de un agujero previamente barrenado, de modo que después pueda entrar un tornillo, perno o espárrago. Es la base de casi cualquier unión atornillada en metal: moldes, maquinaria, estructuras, mantenimiento industrial y trabajos de taller en general.
¿De qué material están hechos los machuelos?
Los más comunes son de HSS (acero rápido), que cubre la mayoría de trabajos generales. Para aceros inoxidables o aleados se usa HSS-Co (con cobalto), más resistente al calor. En producción en serie o materiales abrasivos se usa carburo sólido. Muchos llevan recubrimiento (TiN, TiCN, TiAlN) para durar más y generar menos fricción.
¿Con qué máquina se puede machuelear?
A mano con maneral, en taladro de banco con portamachuelos flotante, en fresadora o centro CNC con ciclo rígido de roscado, en torno, o en roscadoras dedicadas para producción en serie. La elección depende del volumen de piezas y la precisión que necesites.
¿Qué es un machuelo helicoidal?
Es un machuelo con las flautas (estrías) en espiral, generalmente hacia la izquierda, que expulsa la viruta hacia arriba, fuera del agujero, en vez de empujarla hacia adelante. Por eso es el indicado para agujeros ciegos, donde la viruta no puede salir por el otro extremo.
¿A cuántas RPM se debe machuelear?
Depende del diámetro y del material: se calcula con RPM = (Vc x 1000) / (π x diámetro en mm), usando la velocidad de corte (Vc) recomendada para ese material. Como referencia, un M10 en acero al carbono ronda las 380 RPM. A mano no se calculan RPM: se va despacio, con la técnica de 1/2 vuelta y 1/4 de retroceso.
¿Rosca fina o rosca corriente: cuál elegir?
La rosca corriente (UNC o paso grueso) es la opción general: rápida de fabricar y tolerante a golpes o mugre. La fina (UNF o paso fino) tiene más hilos por pulgada, mayor contacto y resiste mejor la vibración, por lo que se usa en piezas de precisión o paredes delgadas. Ante la duda, usa la que ya traía la pieza original.
Conclusión
Elegir bien un machuelo se reduce a cuatro decisiones: el diámetro y paso correctos (con la tabla broca-machuelo), si el agujero es pasante o ciego (cónico, segunda o fondo), el material de la pieza (HSS, HSS-Co o carburo) y la técnica al girarlo (1/2 vuelta y 1/4 de retroceso, con el lubricante adecuado). Con esos cuatro datos resueltos, machuelear deja de ser una apuesta y se vuelve un proceso repetible, en el taller y en producción.
¿Buscas machuelos, tarrajas o juegos de roscado para tu taller o línea de producción? Cotiza por SKU, medida y volumen con nuestro equipo técnico. Solicitar cotización »