
El carburo de tungsteno es un compuesto cerámico-metálico (WC, carburo de wolframio) que se cementa con cobalto para fabricar herramientas de corte con más del doble de dureza del acero rápido (HSS) y capaces de trabajar a velocidades de corte de 3 a 5 veces mayores; en la industria mexicana también se le conoce como "metal duro" o por su nombre comercial más viejo, "widia" (del alemán wie Diamant, "como diamante").
Si llegaste buscando anillos de joyería en carburo de tungsteno o cuánto pagan por kilo de chatarra de insertos usados, este no es el enfoque de esta guía — pero al final respondemos esa pregunta también. Aquí nos enfocamos en el material que sostiene toda la industria del maquinado CNC: por qué es tan duro, cómo se fabrica, qué significa el "grado" de un inserto y cuándo conviene — o no — frente a cerámica, CBN o PCD.
¿Qué es el carburo de tungsteno?
Químicamente es carburo de wolframio (WC), un compuesto intersticial de tungsteno y carbono. En estado puro es un polvo cerámico extremadamente duro pero frágil — no serviría como herramienta porque se astillaría al primer impacto. Por eso la industria no usa WC puro, sino carburo cementado (WC-Co): partículas de WC "pegadas" con un aglutinante metálico, casi siempre cobalto, que aporta la tenacidad que el cerámico puro no tiene. Esa combinación — dureza del cerámico más tenacidad del metal — es la razón por la que el carburo cementado domina la industria del corte desde mediados del siglo XX.
Nombres con los que te lo vas a encontrar en catálogos y talleres en México:
- Carburo de tungsteno o carburo de wolframio — nombre técnico correcto.
- Metal duro — traducción literal del alemán Hartmetall, muy usada en catálogos de marcas europeas.
- Widia — marca registrada por Krupp en 1926 que se volvió genérica, como "curita"; técnicamente incorrecto pero de uso común en piso de taller.
¿Por qué es tan duro — y por qué corta más rápido que el HSS?
La dureza del carburo de tungsteno cementado ronda entre 1,400 y 2,200 HV (Vickers) según el grado, cerca de la escala del diamante (~10,000 HV) y muy por encima de los 700-900 HV típicos del acero rápido (HSS). Esa diferencia no es un dato de laboratorio: significa que el filo del carburo se desgasta mucho más lento al cortar metal, lo que permite trabajar a velocidades de corte (Vc) de 3 a 5 veces más altas que con HSS sin perder el filo.
Hay una segunda razón, igual de importante: la dureza en caliente. El HSS empieza a perder dureza (a "revenirse") arriba de los 550-600°C, que es justo la temperatura que se genera en la punta de corte a altas velocidades. El carburo de tungsteno conserva su dureza hasta 900-1,000°C. Por eso sostiene velocidades de corte altas de forma continua — el HSS simplemente se ablanda y pierde el filo antes de llegar ahí.
Cómo se fabrica: de polvo a inserto
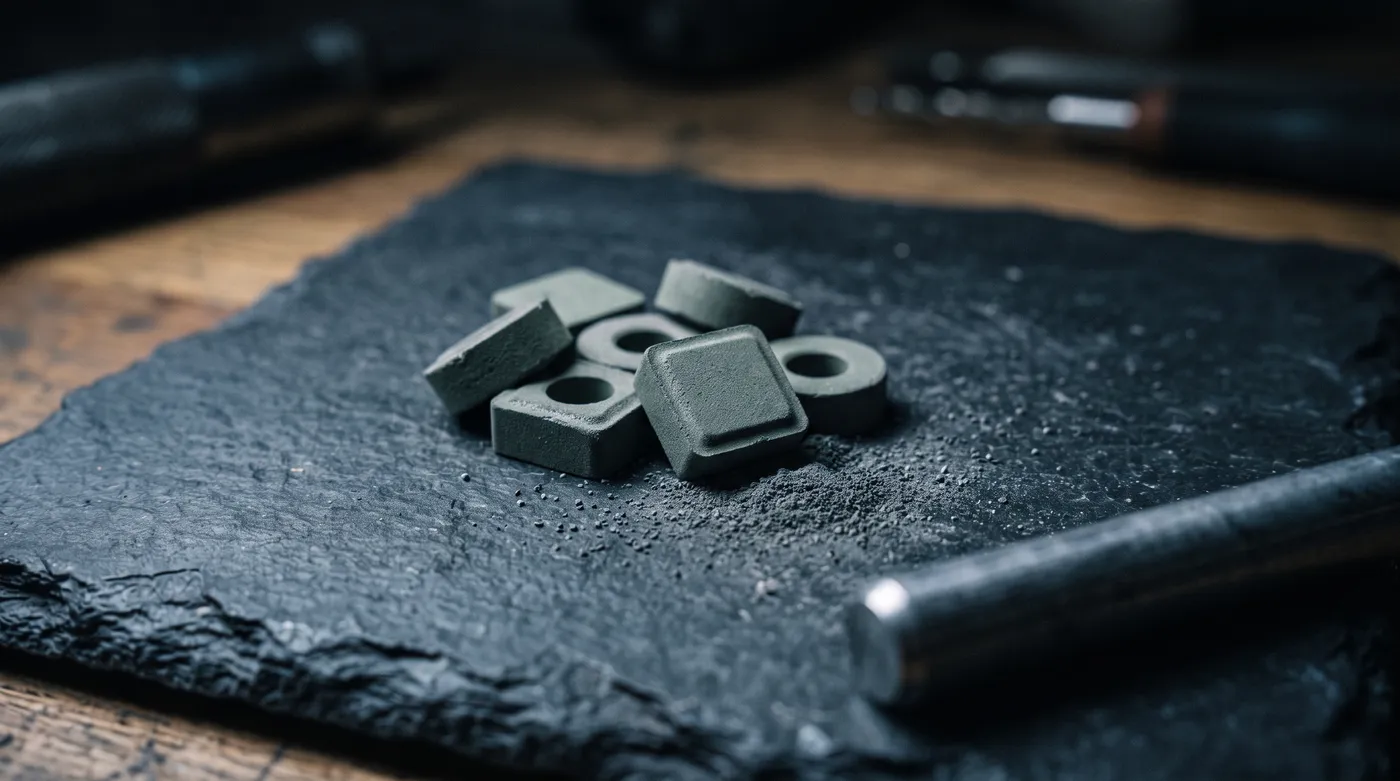
El carburo de tungsteno no se funde ni se cuela como el acero — se fabrica por metalurgia de polvos, en un proceso de varias etapas:
- Obtención del tungsteno. Se parte de concentrados de wolframita o scheelita, procesados hasta paratungstato de amonio (APT) y luego óxido de tungsteno (WO₃).
- Reducción a polvo de tungsteno. El WO₃ se reduce con hidrógeno para obtener polvo metálico de tungsteno de alta pureza.
- Carburación. El polvo de tungsteno se mezcla con carbono y se calienta (~1,400-1,600°C) para formar el polvo de WC.
- Mezclado con cobalto. El polvo de WC se mezcla con polvo de cobalto (típicamente 6-15% en peso) y un lubricante temporal, en molino de bolas, hasta lograr una mezcla homogénea.
- Prensado. La mezcla se compacta a presión en la forma casi final de la pieza (inserto, barra, pastilla), la llamada "pieza verde": frágil y ligeramente más grande para compensar la contracción posterior.
- Sinterizado. La pieza se calienta entre 1,400 y 1,600°C, cerca del punto de fusión del cobalto, que se vuelve líquido y "moja" los granos de WC uniéndolos en una masa densa y sólida. La pieza se contrae 18-20% en el proceso.
- Rectificado y recubrimiento. Ya sinterizada, la pieza se rectifica con muelas de diamante a su geometría final y, si aplica, se le aplica recubrimiento.
El grado del carburo: tamaño de grano y % de cobalto
Cuando un catálogo dice "grado IC908" o "grado K20", no se refiere a un material distinto — sigue siendo WC-Co — sino a una combinación específica de tamaño de grano y porcentaje de cobalto, las dos variables que un fabricante ajusta para mover el equilibrio entre dureza y tenacidad:
- Grano más fino → más dureza y resistencia al desgaste, pero más frágil (menos tenaz).
- Grano más grueso → más tenacidad y resistencia al impacto, pero se desgasta más rápido.
- Más cobalto → más tenacidad, menos dureza y menos resistencia al desgaste.
- Menos cobalto → más dureza y resistencia al desgaste, menos tenacidad.
No existe un grado "mejor" en abstracto — existe el grado correcto para la operación. Desbaste con carga de impacto pide tenacidad (grano grueso, más Co); acabado de precisión a alta velocidad pide dureza (grano fino, menos Co). La tabla siguiente resume la relación de forma orientativa; los valores exactos varían por fabricante:
| Tamaño de grano | % Cobalto típico | Dureza aprox. (HV30) | Tenacidad relativa | Uso típico |
|---|---|---|---|---|
| Ultrafino (<0.5 µm) | 6-10% | 1,900-2,200 | Media | Micro-herramientas, precisión |
| Fino (0.8-1.3 µm) | 3-6% | 1,750-1,900 | Baja-media | Acabado, alta velocidad, poco desgaste |
| Fino-medio (0.8-1.3 µm) | 8-10% | 1,550-1,700 | Media-alta | Uso general, desbaste ligero |
| Medio (1.3-2.5 µm) | 10-12% | 1,400-1,550 | Alta | Desbaste, cargas variables |
| Grueso (2.5-6 µm) | 12-16% | 1,100-1,300 | Muy alta | Impacto, minería, matrices |
| Grueso (>6 µm) | 20-30% | 800-1,000 | Extrema | Conformado, dados de forja |
Valores orientativos de referencia general; consulta siempre la ficha técnica del grado específico del fabricante (Iscar, Toolmex, etc.) antes de programar parámetros de corte. Los dos últimos renglones (grano grueso, alto % Co) corresponden a grados de conformado, no de corte — por eso su dureza es notablemente menor.
Esta misma lógica es la base de la clasificación ISO 513 por colores y letras (P, M, K, N, S, H) que vas a ver en catálogos e insertos: agrupa los grados según el material que van a maquinar, no según su composición exacta.
Carburo vs. HSS vs. cerámica vs. CBN/PCD: tabla comparativa
El carburo de tungsteno no es el material de corte "definitivo" — es el que ofrece el mejor equilibrio costo-desempeño para la mayoría del maquinado general. Para casos específicos, otros materiales lo superan:
| Material | Dureza aprox. (HV) | Vel. de corte relativa* | Tenacidad | Resiste calor hasta | Costo relativo | Uso típico |
|---|---|---|---|---|---|---|
| Acero rápido (HSS) | 700-900 | 1x (referencia) | Alta | ~600°C | Bajo | Brocas, machuelos, lotes cortos, trabajo manual |
| Carburo de tungsteno (WC-Co) | 1,400-2,200 | 3-5x | Media-alta | ~900-1,000°C | Medio | Insertos, fresas, brocas, producción en serie |
| Cerámica (óxido/nitruro) | 2,000-2,400 | 5-10x | Baja | >1,200°C | Medio-alto | Torneado de fundición y superaleaciones a alta velocidad |
| CBN (nitruro de boro cúbico) | ~4,500 | 8-15x | Baja-media | ~1,300-1,400°C | Alto | Materiales endurecidos (>45 HRC), torneado duro |
| PCD (diamante policristalino) | 8,000-10,000 | 10-20x** | Baja | Se degrada >600-700°C en ferrosos | Muy alto | Aluminio, compuestos, no ferrosos, alta precisión |
*Referencia orientativa frente a HSS en la misma operación; varía según material a maquinar y condición de corte. **El PCD no debe usarse en aceros o fundiciones ferrosas por afinidad química con el carbono a alta temperatura — se limita a no ferrosos y abrasivos.
¿Prefieres que te ayudemos a elegir el material y grado correcto para tu operación en lugar de adivinar desde el catálogo? Solicita una cotización con un asesor técnico »
Recubrimientos: por qué un inserto de carburo trae una capa extra
Un inserto o fresa de carburo casi nunca trabaja "desnudo". Se le aplica un recubrimiento de unas cuantas micras por PVD (deposición física de vapor) o CVD (deposición química de vapor) que reduce la fricción, actúa como barrera térmica y retrasa el desgaste — sin esa capa, el sustrato de WC-Co se desgastaría varias veces más rápido en el mismo trabajo.
| Recubrimiento | Color típico | Beneficio principal | Uso recomendado |
|---|---|---|---|
| TiN (nitruro de titanio) | Dorado | Reduce fricción, económico | Uso general, aceros de baja-media dureza |
| TiCN (carbonitruro de titanio) | Gris azulado | Mayor dureza superficial que TiN | Aceros, mayor abrasión |
| TiAlN (nitruro de titanio-aluminio) | Violeta-gris | Alta resistencia térmica y a la oxidación | Corte en seco, altas velocidades, inoxidables |
| AlCrN (nitruro de aluminio-cromo) | Gris oscuro | Máxima resistencia térmica y al desgaste | Superaleaciones, corte a muy alta temperatura |
Aplicaciones del carburo de tungsteno en la industria
El carburo de tungsteno cementado es la base de la mayoría del herramental de corte que se usa hoy en un taller o línea de producción en México:
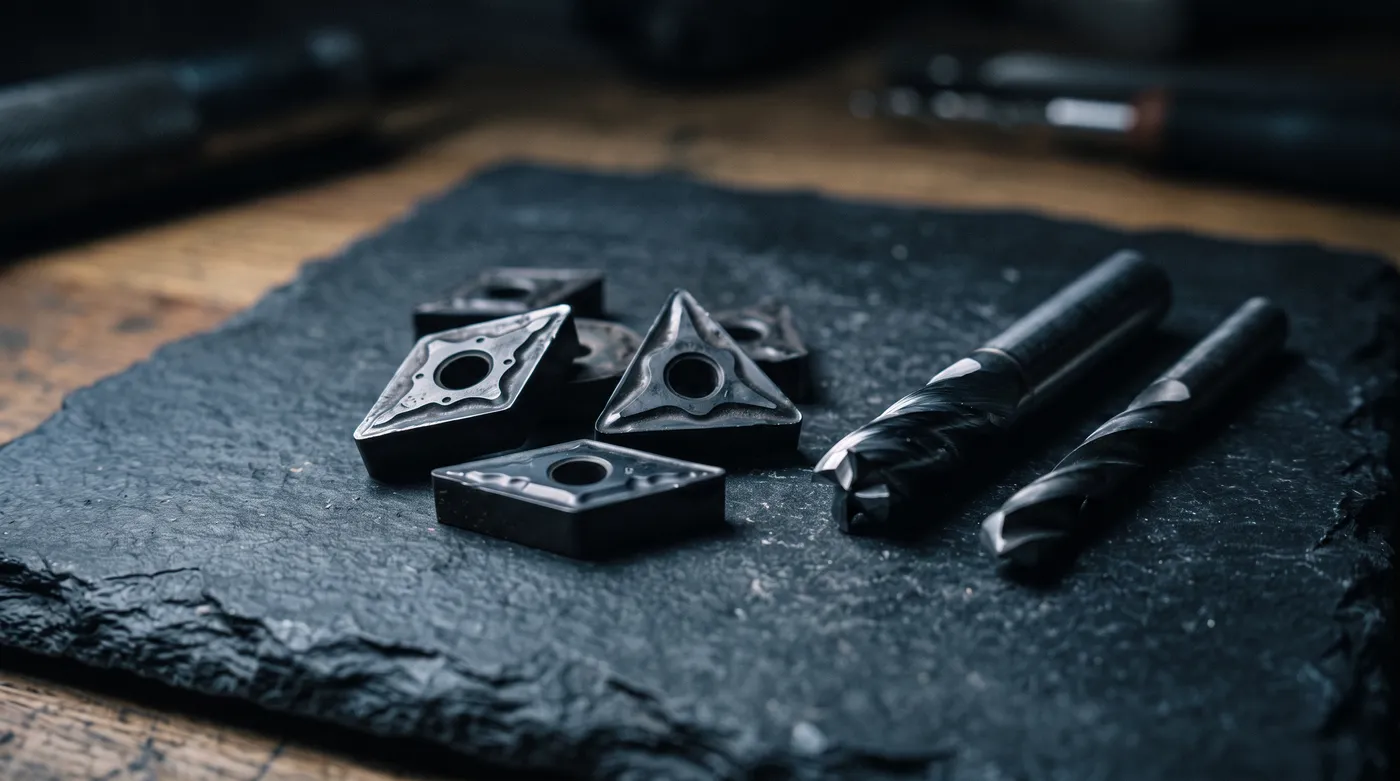
- Insertos intercambiables para torneado, fresado y ranurado — la aplicación más común en producción en serie. Ve la guía completa de insertos de carburo.
- Fresas sólidas (endmills) para fresado de precisión, ranurado y contorneado. Ve la guía completa de fresas de carburo.
- Brocas de carburo sólido o con plaquita para perforación en aceros, inoxidables y fundición. Ve la guía completa de brocas para metal.
- Machuelos y escariadores de carburo para roscado y acabado de barrenos de alta precisión.
- Portaherramientas y barras de mandrinar con insertos de carburo intercambiables.
- Instrumentos de medición — bloques patrón y puntas de calibradores de alta precisión usan carburo de tungsteno por su resistencia al rayado y estabilidad dimensional.
- Minería y perforación petrolera — trépanos e insertos de carburo resisten el desgaste abrasivo de roca y formaciones duras.
- Matrices y troqueles de conformado y estampado en grados de grano grueso, más tenaces.
Fuera de la industria del maquinado, el mismo material aparece en anillos de joyería (por su resistencia al rayado) y en puntas de bolígrafo — aplicaciones sin relación con el herramental de corte más allá de compartir la materia prima.
¿Cuándo conviene el carburo — y cuándo no?
Como regla práctica para un taller que arranca o está por cambiar de material de corte:
- Usa HSS si el volumen es bajo, el presupuesto es la prioridad, o necesitas una herramienta que tolere desalineación y golpes en trabajo manual.
- Usa carburo de tungsteno si buscas más velocidad de corte, más vida útil por filo y trabajas en producción seriada — es la opción de mejor relación costo-beneficio para la mayoría del maquinado industrial.
- Sube a cerámica o CBN solo si maquinas fundición, superaleaciones o aceros endurecidos a alta velocidad de forma constante — el costo por pieza se justifica por el volumen.
- Considera PCD únicamente en aluminio, compuestos o materiales no ferrosos/abrasivos donde la vida útil del filo compensa el costo inicial alto.
Para la operación específica de torneado, la elección de grado e inserto tiene sus propias reglas — puedes profundizar en la categoría de torneado de nuestro catálogo.
¿Y el carburo de tungsteno en anillos o como chatarra?
Dos búsquedas frecuentes que no tienen que ver con herramental industrial, pero merecen una respuesta directa:
Anillos de carburo de tungsteno: son productos de joyería que aprovechan la altísima dureza del material (resistencia al rayado, no a la ruptura) — un mercado de consumo sin relación con el herramental de corte que manejamos en Hercan.
Chatarra o scrap de carburo de tungsteno: sí tiene un mercado real y activo. Insertos, brocas y fresas de carburo desgastadas conservan valor porque el tungsteno es un metal reciclable y relativamente escaso — recicladores industriales pagan por kilo de carburo usado, aunque el precio varía con la cotización internacional del tungsteno y el % de cobalto de la chatarra, no es un precio fijo publicado. Si tu taller genera desperdicio de insertos y plaquitas, vale la pena separarlo del resto de la chatarra metálica: su valor por kilo es varias veces el de la chatarra de acero común.
¿Buscas el catálogo completo de herramental en carburo de tungsteno — insertos, fresas, brocas y portaherramientas — con especificaciones técnicas por SKU? Ve el catálogo de carburo de tungsteno »
Preguntas frecuentes
¿Para qué sirve el carburo de tungsteno?
Sirve principalmente para fabricar herramientas de corte — insertos, fresas, brocas, machuelos — que necesitan mantener el filo a altas velocidades y temperaturas de maquinado. También se usa en instrumentos de medición de precisión, matrices de conformado, trépanos de perforación minera y, fuera de la industria, en anillos de joyería y puntas de bolígrafo.
¿De qué está hecho el carburo de tungsteno?
Es un compuesto de tungsteno y carbono (WC) cementado con un aglutinante metálico, casi siempre cobalto (típicamente 6-15% del peso). El WC aporta la dureza; el cobalto aporta la tenacidad que el WC puro no tiene por sí solo.
¿Es mejor el carburo de tungsteno que el acero (HSS)?
Para la mayoría del maquinado industrial en serie, sí: permite velocidades de corte de 3 a 5 veces más altas y conserva la dureza a mayor temperatura. El HSS sigue siendo mejor opción cuando el presupuesto es la prioridad, el volumen es bajo, o la operación es manual y expuesta a golpes, donde su mayor tenacidad evita que la herramienta se astille.
¿Cómo se fabrica el carburo de tungsteno?
Por metalurgia de polvos: se obtiene polvo de tungsteno, se carbura para formar WC, se mezcla con polvo de cobalto, se compacta a presión ("pieza verde") y se sinteriza entre 1,400 y 1,600°C, temperatura a la que el cobalto se funde y une los granos de WC en una pieza sólida y densa.
¿Cómo se afila o rectifica el carburo de tungsteno?
No se puede afilar con muelas convencionales de óxido de aluminio — son más blandas que el carburo. Se rectifica con muelas de diamante (el único material más duro que el WC-Co de uso práctico) o, para insertos brazados, se puede soldar con aleaciones de plata de aporte en hornos o sopletes especializados.
¿Se puede vender el carburo de tungsteno como chatarra?
Sí. Insertos, brocas y fresas de carburo desgastadas se compran por peso en centros de reciclaje de metales especializados, a un precio muy superior al de la chatarra de acero, porque el tungsteno es recuperable y relativamente escaso. El precio por kilo fluctúa con la cotización internacional del tungsteno.
Conclusión
El carburo de tungsteno cementado (WC-Co) es, en esencia, un compromiso diseñado: la dureza casi cerámica del WC combinada con la tenacidad del cobalto, ajustable por grano y % de aglutinante según la operación. Esa combinación es la razón por la que domina el herramental de corte en el maquinado industrial desde hace décadas, y por la que entender el "grado" — no solo el material — es la diferencia entre un inserto que rinde y uno que se astilla en el primer corte.
¿Tienes una operación específica y no sabes qué grado o recubrimiento de carburo te conviene? Cotiza con un asesor técnico de Hercan »